

Forfatter: Weibo
Dato: Oct 19, 2026
Screw and Barrel Partners for CI Cincinnati Plastics Machinery Builders
En ekstruderbygger fra Cincinnati siterer en PVC-profillinje og støter på det samme spørsmålet som alle maskinprodusenter i regionen stiller til slutt: kunden ønsker en ti-års slitasjeforventning, men skruen og tønnen som er satt på tegningen har allerede blitt ombygd to ganger på tre år. Innbolting av en identisk reservedel løser ingenting.
Det er den praktiske grunnen til at så mange kjøpere over hele Ohios plastmaskinkorridor ender opp med å skrive "ci cincinnati" i en søkefelt når det de virkelig jakter på er en skrue- og fatpartner i stedet for en delekatalog. Det korte svaret er at dette markedet ikke kjøper en generisk skrue. Den kjøper en geometri som matcher en spesifikk harpiks, en slitasjepakke som overlever fylte forbindelser og sliping, en inspeksjonsrapport som en OEM-kvalitetsingeniør kan godta uten oversettelse, og en leveringsplan som holder et samlebånd i bevegelse. Pris sitter bak alle fire.
Denne veiledningen er skrevet for folk som må få den kombinasjonen riktig: innkjøpssjefer som sammenligner tilbud linje for linje, prosessingeniører som bekrefter dimensjoner mot en slitt original, og eiere signerer på et nytt leverandørforhold som kan vare i et tiår. Den dekker hvilke skruegeometrier regionen faktisk kjører, hvordan slitasjepakker er forskjellige i praksis, hva som hører hjemme i en tilbudsforespørsel, hvordan frakt til Ohio vanligvis organiseres, og hvor den reelle kjøpsrisikoen sitter.
Hva CI Cincinnati-kjøpere sammenligner før de bestiller skrue og fat
Cincinnati er ikke et enkelt marked. Det er et kompakt industribelte hvor tre ulike typer kjøpere sitter innenfor en time fra hverandre, og hver og en bedømmer en skrue- og tønneleverandør på forskjellig grunnlag.
Den første gruppen er OEM-maskiner. Disse selskapene bygger ekstrudere eller sprøytestøpemaskiner og kjøper skrue- og tønnesett som produksjonskomponenter, ikke som reservedeler. Deres ingeniøravdeling kontrollerer tegningen, deres kvalitetsavdeling kontrollerer den innkommende inspeksjonen, og deres innkjøpsavdeling kontrollerer volum og planlegging. Repeterbarhet på tvers av partier betyr mer enn en enkelt enhetspris, fordi et sett som måler litt annerledes enn den siste forsendelsen, viser seg som et monteringsproblem på gulvet.
Den andre gruppen er plastprosessoren. Disse anleggene kjører rør-, ark-, profil-, skum- eller sprøytestøpte deler og kjøper en skrue og tønne når den gamle slites ut eller når en linje oppgraderes. Begrensningen deres er nedetid. En prosessor som måler et slitt fat med boremåler og matcher det med en tegning fra 2009 trenger en leverandør som kan jobbe fra en håndskisse like komfortabelt som fra en innfødt CAD-fil.
Den tredje gruppen er ombyggings- og vedlikeholdsbutikken som betjener begge. De sitter i midten og kjøper erstatningsfly, matestruper, tilbakeslagsventiler og komplette sett, og de bryr seg mest om dokumentasjon og konsistens fordi deres eget rykte reiser med hver del de installerer.
På tvers av alle tre avgjør de samme fire sammenligningene rekkefølgen. Geometrimatch kommer først, fordi en skrue som er 0,05 mm av på rotdiameteren endrer kompresjonsforholdet og smeltekvaliteten. Slitepakke kommer på andreplass, fordi et nitrert fat som kjører på 40 prosent glassfylt polyamid ikke vil nå timene kunden lovet. Inspeksjonsdata kommer på tredjeplass, fordi en kvalitetsingeniør fra Cincinnati vil ha dimensjonale poster og hardhetsverdier i esken. Landet kostnad og ledetid kommer på fjerde plass, og de betyr mest når en erstatning haster snarere enn planlagt.
En skrue- og tønneprodusent som kan svare på alle fire spørsmålene i det første svaret vinner vanligvis kontoen. En som svarer med prisliste og forespørsel om tegningsnummer gjør det sjelden.
I Cincinnati-markedet er det vinnende tilbudet det som kommer med geometribekreftelse, en slitasjeanbefaling, en inspeksjonsplan og en realistisk forsendelsesdato, ikke den laveste enhetsprisen.
Tilpass skruegeometri til maskinen kunden din kjører
De fleste innkjøpsfeil starter her, lenge før prisen diskuteres. En kjøper sammenligner to tilbud for en "tvilling skrue og løp" uten å merke at den ene er konisk og en er parallell, eller at kompresjonsforholdet er forskjellig fordi kundens original ble bygget om med en ikke-standard flydybde. De fire hovedgeometriene nedenfor dekker nesten alt en Cincinnati maskinbygger eller prosessor vil spørre om.
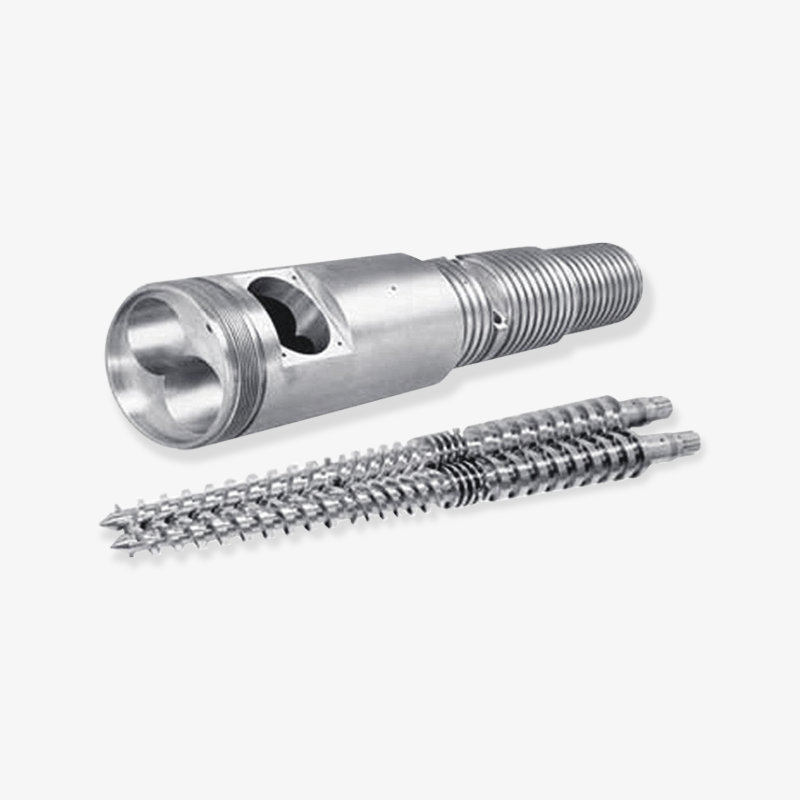
Konisk tvillingskrue og fat
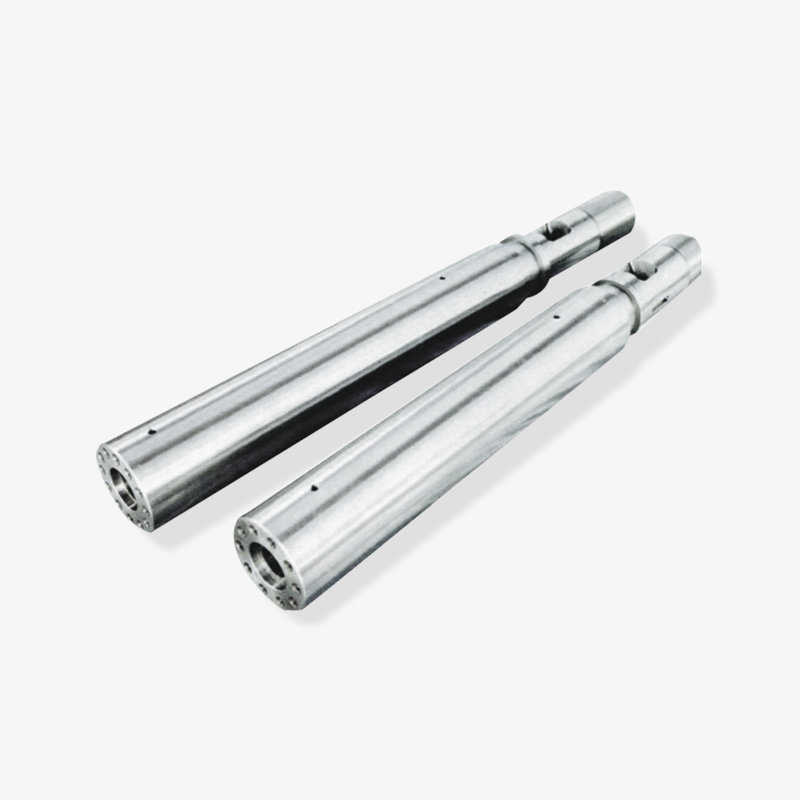
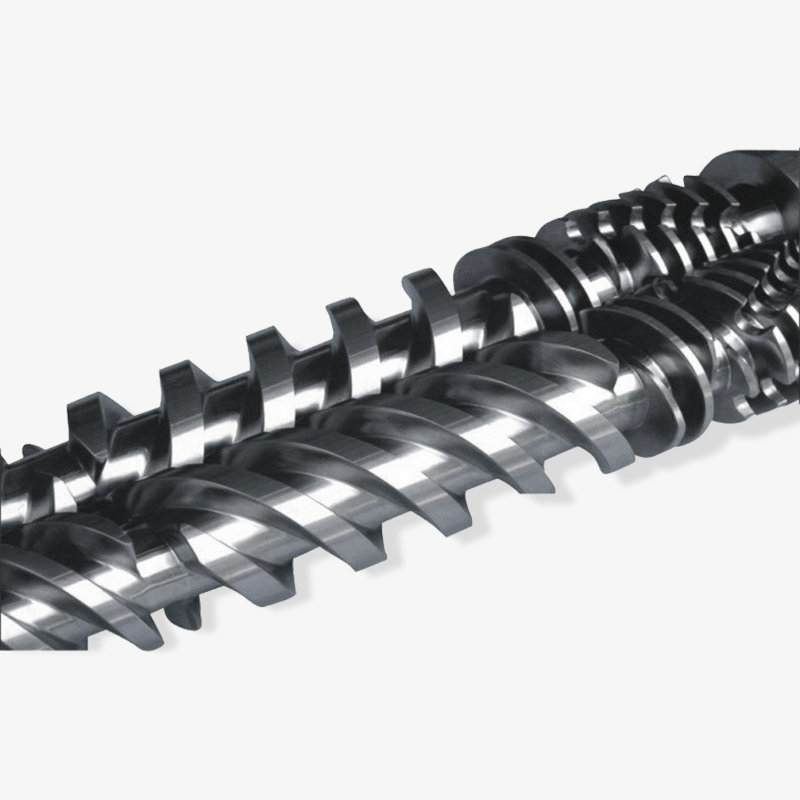
Koniske dobbeltskruesett dominerer stivt PVC-arbeid: rør, sidekledning og vindusprofil, gjerde, terrassebord og tre-plastkompositt. Den sammengripende koniske utformingen genererer høyt transporttrykk i en kort lengde, som passer tørrblandingsfôring og en krevende kompresjonssone. Når en Cincinnati profilekstruderbygger spesifiserer et konisk sett, er detaljene som avgjør om delene passer senteravstanden, skruespissens geometri, stigningsprogresjonen og tønneflensmønsteret.
Sentrumsavstand er der slitasjen vises først. Koniske skruer slites ved flyspissene og ved roten, og når klaringen åpner seg, synker utgangen og trykkkurven blir ustabil. En prosessor som rapporterer "linjen vil ikke holde måler" på en ti år gammel maskin, beskriver vanligvis senteravstandsdrift, ikke et varmeproblem. En leverandør som ber om tønneboringsmålet på tre punkter langs lengden, pluss gjeldende senteravstand, er en leverandør som har gjort dette tidligere.
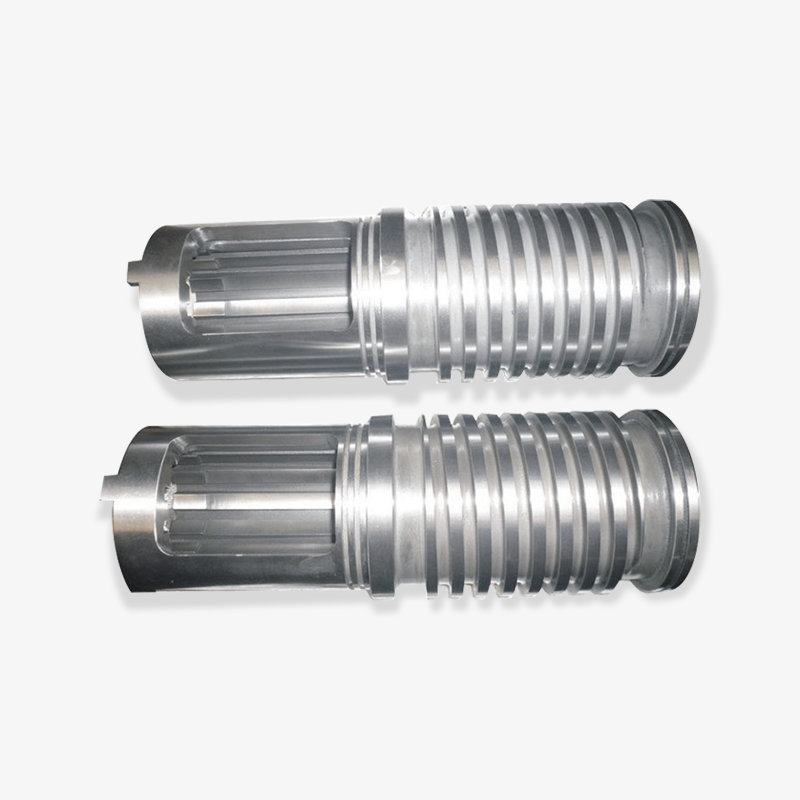
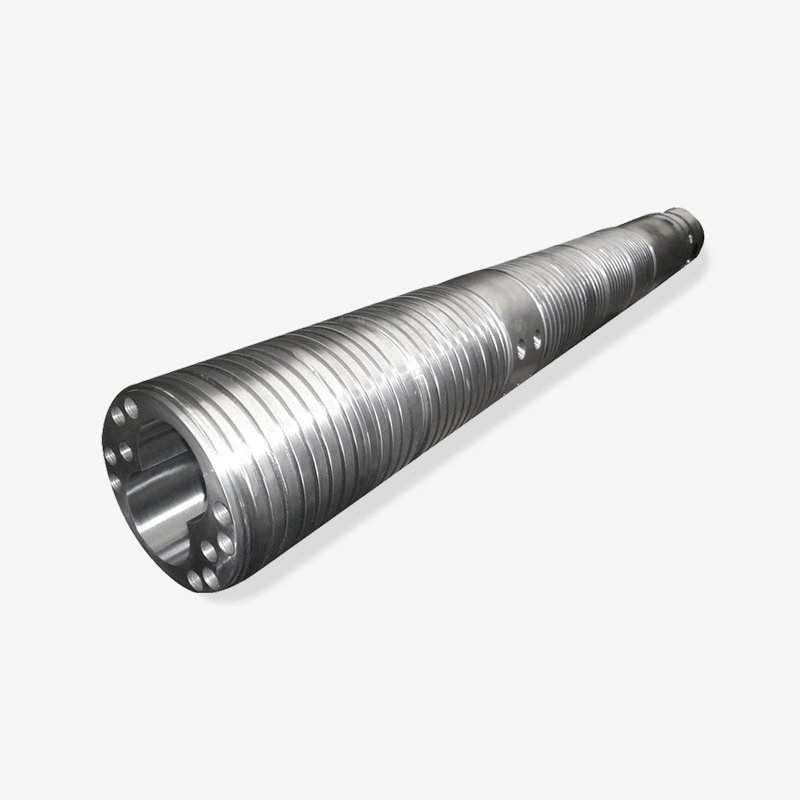
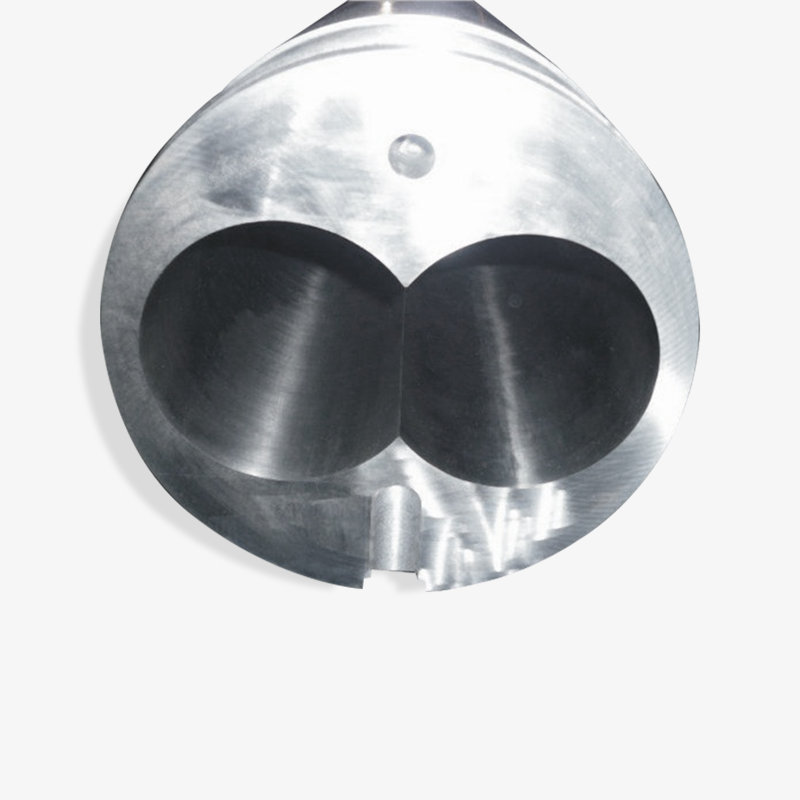 Tilpasset konisk tvillingskrue og fat for materialbehandling Se gjennom dette tilpassede koniske skrue- og tønnesettet når slitasje på senteravstand eller materialtransporterende stabilitet er viktig; bekreft grunnstålkvalitet og boremål før bestilling. Se produkt →
For en første bestilling, spør etter materialkvaliteten bak nitrerings- eller bimetallspesifikasjonen, ikke bare overflatehardhetstallet. En 900 HV-overflate på et mykt bunnstål oppfører seg veldig annerledes enn den samme hardheten på et skikkelig varmebehandlet underlag når delen går gjennom termisk syklus.
Parallell Twin Screw and Barrel
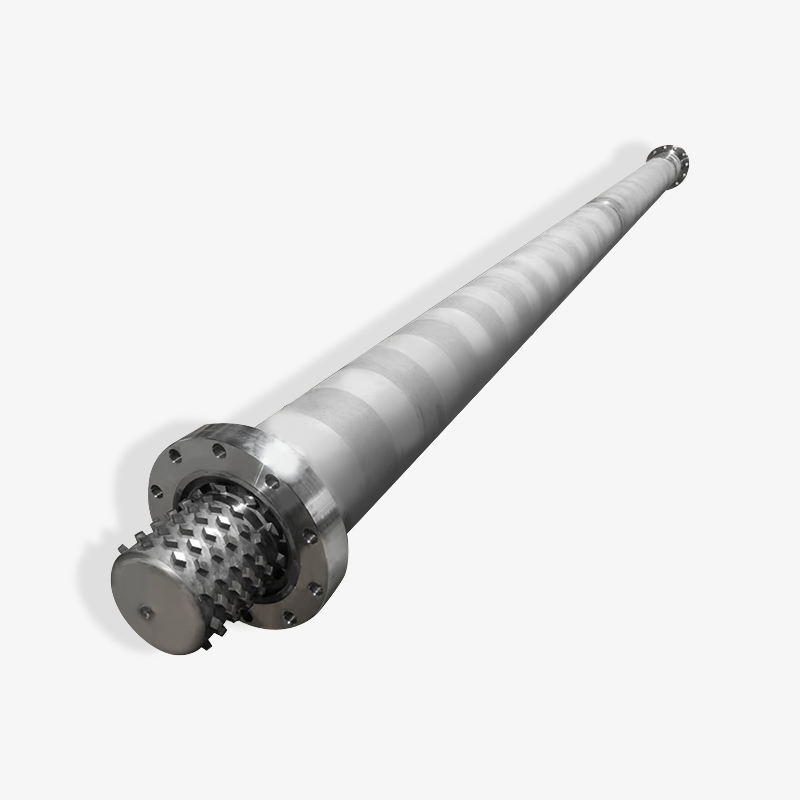
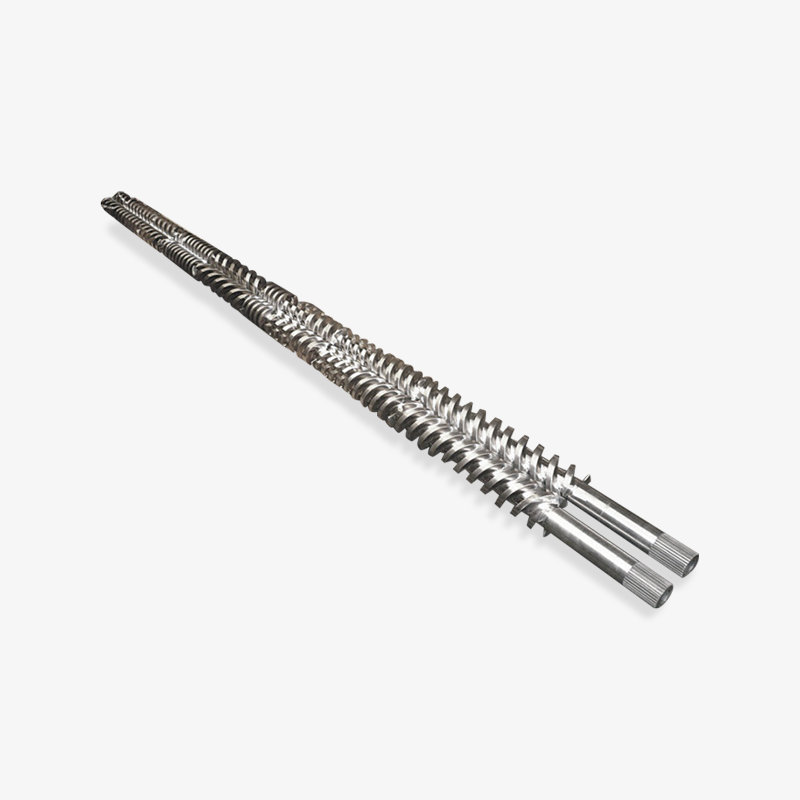
Parallelle dobbeltskruemaskiner håndterer blanding, masterbatch, fylte og forsterkede forbindelser, og pelletiseringsarbeidet med høy gjennomstrømning som ligger oppstrøms for mange Cincinnati-støpeoperasjoner. Geometrien er modulær i de fleste moderne maskiner, noe som endrer innkjøpssamtalen: kjøpere bestiller ikke ett fat, men et sett med fatseksjoner, og slitasjemønsteret varierer sone for sone.
Fôrsone, blandesone og dysehode ser hver forskjellige belastninger. En leverandør som behandler en parallell tvillingfat som én enhetlig foringsspesifikasjon, vil vanligvis overbygge fôrseksjonen og underbygge blandeseksjonen. Å dele opp slitasjespesifikasjonen etter sone koster litt mer på papiret og mye mindre over maskinens levetid. Hvis du vil ha en dypere teknisk gjennomgang av hvordan disse maskinene oppnår miksing og formidling, kan du lese artikkelen om parallell tvillingskrueteknologi er en nyttig referanse å sende til en ingeniørkollega.
Enkelskrue, ark og EPE-skum
Enkeltskrueekstrudere forblir arbeidshesten for ark-, rør-, stang- og generell profilarbeid der blandingen allerede er godt blandet. I Cincinnati-området er arklinjer som betjener emballasje- og byggekunder en stadig kilde til bestillinger på enkeltskruer. Kompresjonsforholdet og matedelens design gjør mer for å bestemme utgangsstabiliteten enn den nominelle diameteren gjør, og det er derfor en leverandør bør alltid spørre hvilken harpiks og hvilken bulktetthet kunden kjører.
EPE-skum er en egen sak. Skumekstrudering fører et blåsemiddel gjennom fatet, og skruegeometrien må håndtere gassspredning, trykkfall og kjøling uten å tillate for tidlig nedbrytning. Et perlebomullsskrue- og -tønnesett er ikke en enkel skrue for generell bruk med en annen etikett, og kjøpere som behandler det på den måten ender opp med inkonsekvent cellestruktur. Spesifisering av skumeffekt, esemiddeltype og måltettheten ved dysen utgjør forskjellen mellom et brukbart sett og en linje som går i to uker og deretter stopper.
Planetekstrudere for stiv PVC
Planetariske rulleseksjoner brukes fortsatt i stiv PVC-kalandrering og enkelte røroperasjoner fordi de flere planetariske skruene gir skånsom, jevn plastifisering med en stor varmevekslingsoverflate. Slitagegeometrien er helt forskjellig fra en dobbelskrue: klaringer mellom planetskruene og løpsrillene driver ytelsen, og disse klaringene må kontrolleres individuelt i stedet for som et gjennomsnitt. Kjøpere som spesifiserer planetariske deler bør sende slitasjemålingen for hver stasjon, ikke et enkelt tall.
| Geometri | Typiske Cincinnati-applikasjoner | Hva skal spesifiseres i henvendelsen | Gjenoppbygging og reparasjonsnotater |
|---|---|---|---|
| Konisk tvillingskrue og løp | Stivt PVC-rør, vindusprofil, sidekledning, WPC terrassebord | Sentrumsavstand, L/D, flygestigning, kompresjonsforhold, flensmønster | Bruk viser først ved flytips og rot; sjekk senteravstand før bestilling |
| Parallell tvillingskrue og løp | Compounding, masterbatch, fylte forbindelser, pelletisering | Tønneseksjonsliste, sone-for-sone foringsspesifikasjon, skrueelementsekvens | Slitasje varierer etter sone; ikke påfør én liner-grad over hele lengden |
| Enkel skrue og tønne | Plate, rør, stang, generell profil, EPE-skum | Harpiks og bulktetthet, kompresjonsforhold, design av mateseksjonen, siktpakke | Tønnehulls konus og skruslitasje beveger seg vanligvis sammen |
| Planetskrue og tønne | Stiv PVC-kalandrering, noen rørledninger | Klaringsmålinger per stasjon, fløyteantall, tønnekjøling | Klareringer må kontrolleres stasjon for stasjon, ikke gjennomsnittlig |
Brukspakker: Nitridert, bimetallisk og hva tilbudet skal vise
Slitasje er andre halvdel av hver skrue- og tønnesamtale i Cincinnati, og det er den halvparten som oftest reduseres til et enkelt tall i et sitat. En hardhetstall alene forteller deg veldig lite. Det som betyr noe er kombinasjonen av grunnstål, behandlingsdybde og den faktiske fylllasten delen vil se.
Ufylte polyolefiner, polystyren og stive PVC-tørrblandinger er relativt snille. Glassfylt polyamid, mineralfylt polypropylen, masterbatch med høy pigmentbelastning og enhver strøm med nyslipt og slipende forurensning er det ikke. Diagrammet nedenfor sammenligner vanlige byggealternativer på en relativ indeks, ved å bruke et standard nitrert sett som grunnlinje på 100.
Relativ slitasjeindeks etter skrue- og tønnekonstruksjon (nitrert grunnlinje = 100)
Nitreret skrue og løp, standard koffert
Nitreret fat med polerte skruespor
Bimetall løp med nitrert skrue
Bimetall skrue og tønnesett
Karbidoverlegg på flyreiser, spesialbygg
Indeksverdier er relative sammenligninger for planleggingsdiskusjoner, ikke ytelsesgarantier. Faktisk levetid avhenger av fyllmengde, skruhastighet, temperaturprofil og forurensningsnivå.
Et bimetallrør produseres normalt ved sentrifugalstøping av en slitesterk legeringsforing inn i fatkroppen, som gir en foringshardhet i området 58 til 62 HRC med en karbidfase spredt gjennom den. Denne foringen motstår slitasje langt bedre enn en nitrert kasse, som vanligvis er 0,3 til 0,6 mm dyp og er på sitt beste mot vedheft og korrosjon i stedet for harde fyllstoffer. Sammenkobling av en bimetallhylse med en nitrert skrue er et vanlig kompromiss: det beskytter den dyrere og vanskeligere å erstatte komponenten samtidig som skruekostnadene holdes rimelige.
For en maskin som kjører mer enn omtrent 30 prosent glassfylt blanding, eller kjører sliping med mineralfyllstoff, er sammenkoblingen av et bimetallisk skrue- og tønnesett vanligvis lettere å rettferdiggjøre enn gjentatte utskiftninger. Det er verdt å regne sammen med kunden i stedet for bare å sitere begge alternativene og la dem velge pris. Nedetid på en Cincinnati-plate eller profillinje koster vanligvis mye mer per dag enn prisgapet mellom et nitrert og et bimetallsett.
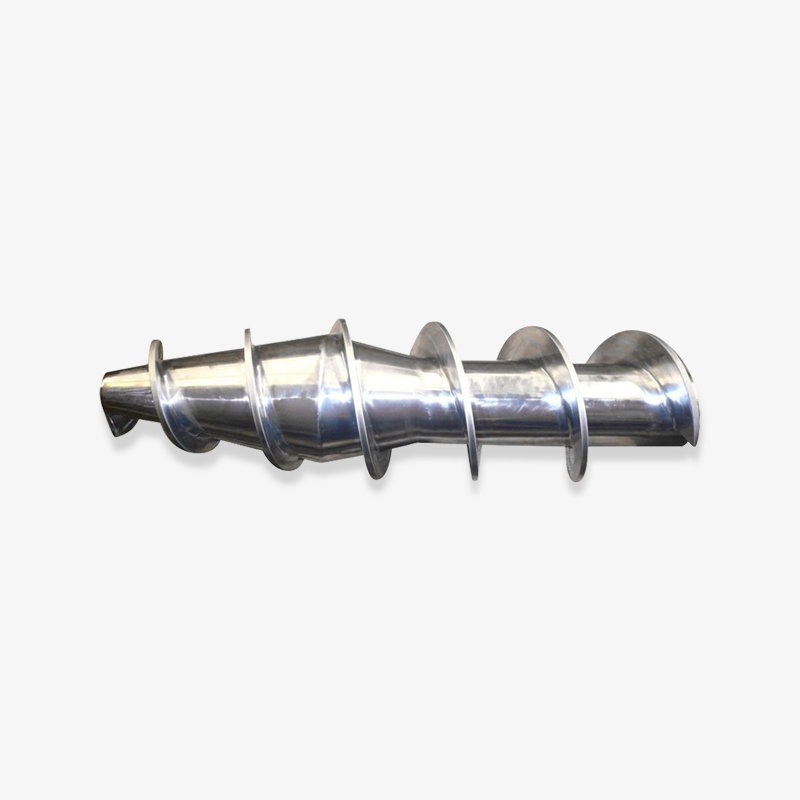
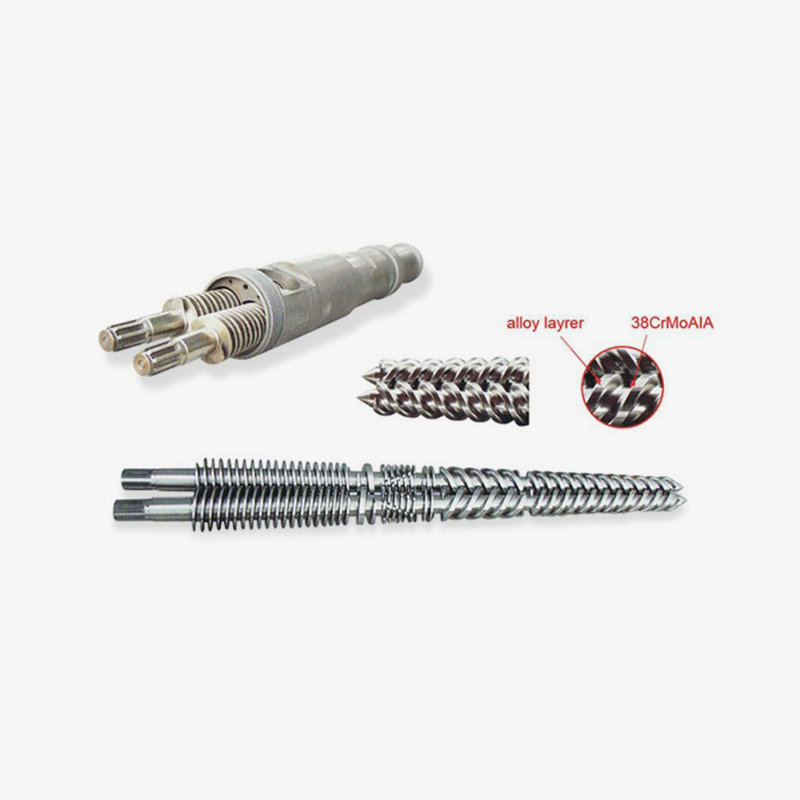 Bimetallskrue for glassfylt og ingeniørplast Tenk på denne bimetallskruen for slipende glassfylte eller mineralfylte forbindelser; bekreft legeringsdekning og støpedetaljer før bestilling. Se produkt →
To praktiske merknader til kjøpere. Spør først om den bimetalliske foringen er sentrifugalstøpt langs hele arbeidslengden eller bare i målesonen; svaret endrer prisen og livet betraktelig. For det andre, be om foringstykkelsen i tilbudet, fordi et fat som kan finslipes én gang og gjenbrukes, er et annet verdiforslag enn en som må kasseres ved første tegn på slitasje.
Velg slitasjepakken fra fyllmassen og nedetidskostnaden, ikke fra hardhetstallet alene; en bimetalltønne med en nitrert skrue er ofte den mest økonomiske sammenkoblingen.
Sprøytestøpingsskruetønner og tilbehøret som blir glemt
Sprøytestøping er den andre store etterspørselsstrømmen i regionen, og den oppfører seg annerledes enn ekstrudering. Skruen går ikke kontinuerlig i stabil tilstand; den mykner i sykluser, opplever raske trykkendringer og forventes å komme seg raskt mellom skuddene. Generelle skruer håndterer polyolefiner og polystyren godt, men polyamid, polykarbonat, POM og enhver glassfylt kvalitet krever geometri og slitasjevalg som passer til syklusen.
Den vanligste spesifikasjonsfeilen med sprøytestøpingsskruetønner er å behandle skruen som en isolert gjenstand. Tilbakeslagsventilen, sjekkringen, skruespissen og dysen sitter alle i samme smeltebane og slites. En kjøper som erstatter en slitt skrue, men beholder en slitt sjekkring, vil vanligvis se den samme inkonsekvensen i skuddvekten som førte til utskiftingen i utgangspunktet. Å bestille skruen, ventilen og spissen sammen koster litt mer foran og sparer en ny riving.
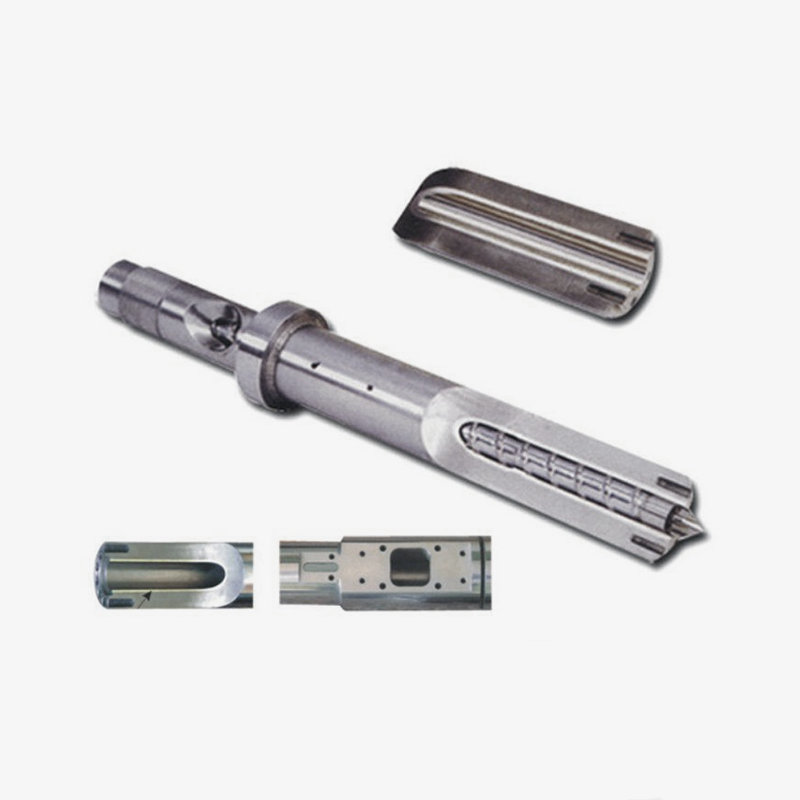
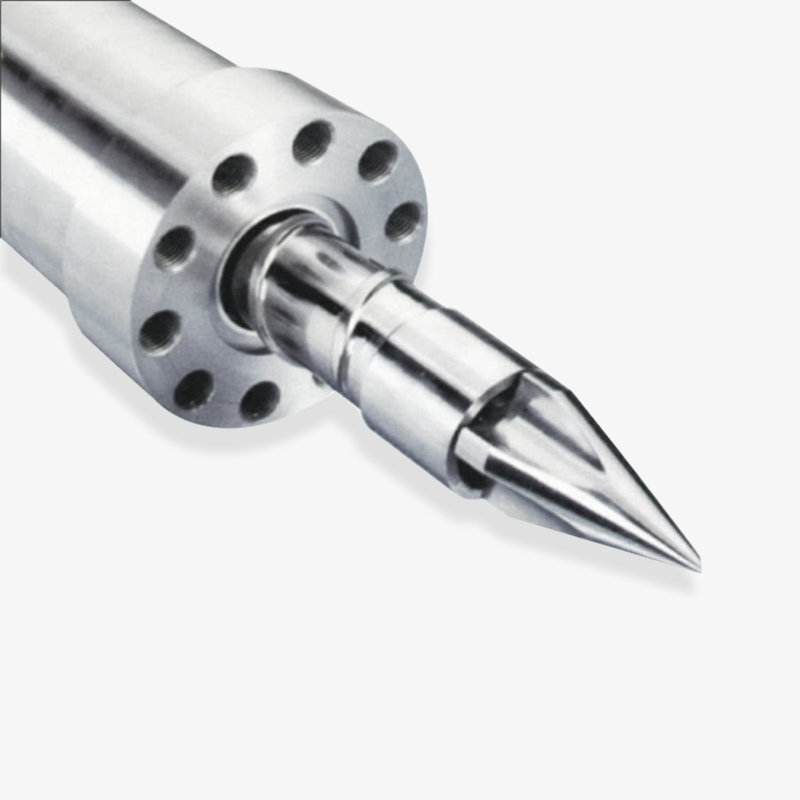 Tilpasset sprøytestøpingsskrue og tønnemontering Se gjennom denne tilpassede skruen og fatet for sprøytestøpingsprosjekter der plastiseringsstabilitet er viktig; bekrefte smeltebanekomponenttilpasning og tegningsdetaljer før produksjon. Se produkt →
For en maskinbygger som kjøper komponenter for ny montering, bør tegningsgjennomgangen dekke drivenden, kilesporet og koblingsdetaljene, utformingen av varmebåndet og termoelementposisjonene. En skrue som er dimensjonsmessig perfekt, men har termoelementhullene 15 mm av vil mislykkes ved igangkjøring fordi temperaturprofilen ikke kan stilles inn som designet. Det er verdt å bekrefte disse opplysningene skriftlig før produksjonen starter i stedet for å oppdage dem på monteringsstasjonen.
Prosessorer som erstatter et sett på en eksisterende presse har en annen prioritet. De trenger at leverandøren arbeider ut fra målte dimensjoner på den slitte delen, inkludert selve boringen ved matesonen og målesonen, og bekrefter hvilke dimensjoner som er kritiske og hvilke som har toleranserom. En leverandør som ber om tre boremål, skruens OD i begge ender og et fotografi av drivkoblingen gjør jobben skikkelig.
Toleranser, inspeksjon og hva som hører til i tilbudsforespørselen
De fleste tvister mellom en Cincinnati-kjøper og en utenlandsk skrue- og tønneleverandør spores tilbake til en vag forespørsel om tilbud i stedet for en produksjonssvikt. Leverandøren bygde det tegningen sa; kjøperen forventet noe tegningen ikke fanget opp. Tabellen nedenfor viser varene som bør gjøres opp skriftlig før produksjon, spesielt ved første bestilling.
| Vare på tilbud | Hvorfor det endrer resultatet | Hva du skal levere eller be om |
|---|---|---|
| Data for skrugeometri | Rotdiameter og flystigning setter kompresjonsforhold og smeltekvalitet | Tegning eller målt slitt del, inkludert L/D og kompresjonsforhold |
| Tønneboring og foring | Boretoleranse og foringskvalitet driver både passform og levetid | Nominell boring, målt boring ved tre punkter, foringstype og tykkelse |
| Grensesnittdetaljer | Flens, matehals, kilespor og koblingsfeil stopper monteringen | Flensmønster, materhalstegning, drivendedetalj, varmeapparatoppsett |
| Materiale og slitasje spes | Grunnstål og behandlingsdybde bestemmer reell slitelevetid | Grunnstålkvalitet, nitreringsdybde eller bimetallkvalitet, overflatehardhetsområde |
| Inspeksjonsprotokoll | Kvalitetsingeniører trenger data, ikke forsikringer | Dimensjonsrapport, hardhetsavlesninger, utløpsverdier, trykktestresultat |
| Merking og pakking | Forhindrer forvekslinger og fraktskader på bestillinger med flere varer | Delmerkingskonvensjon, kassetype, rustbeskyttelse, pakkelisteformat |
På toleranser skal selve tallene komme fra tegningen der det finnes en tegning. Der den ikke gjør det, bør en leverandør kunne oppgi et arbeidsområde og forklare konsekvensen av området, for eksempel hvor mye retthetsvariasjon maskinens tønnestøtte kan absorbere før skruen begynner å gni. Kjøpere bør være forsiktige med ethvert tilbud som angir en toleranse uten å forklare hva det måles mot.
Inspeksjonsdokumentasjon fortjener en egen linje i innkjøpsordren. For en maskin-OEM er en dimensjonsrapport med faktiske målte verdier standard. For en prosessor som erstatter ett sett, er en kort rapport som dekker boring, skrue-OD, hardhet og utløp vanligvis nok. Spør etter formatet du ønsker før produksjon, for å produsere en rapport med tilbakevirkende kraft for en ferdig del er ikke det samme som å måle den under produksjon.
En detaljert tilbudsforespørsel med geometridata, slitasjespesifikasjoner, grensesnittdetaljer og et avtalt inspeksjonsformat fjerner mesteparten av risikoen fra en første bestilling.
Ledetider, frakt og landingskostnader til Cincinnati
Cincinnati er i innlandet, noe som betyr at hver forsendelse fra en kinesisk skrue- og tønneprodusent er en bevegelse med flere ben. Kjøpere som kun sammenligner prisen fra fabrikk får ofte en ubehagelig overraskelse når frakt, toll og innlandstransport er lagt til. Tabellen nedenfor deler kostnadene inn i sine deler, som også er den riktige strukturen for å sammenligne to leverandører.
| Kostnadselement | Hva den dekker | Praktisk merknad |
|---|---|---|
| Komponentpris | Skrue, tønne og eventuelt tilbehør på leverandørens verk | Sammenlign like for like på stålkvalitet, foringstype og inkludert tilbehør |
| Ingeniør- og tegningsgjennomgang | Dimensjonsbekreftelse, slitasjeanbefaling, tegningsmarkering | Vanligvis inkludert; spør eksplisitt om tilpassede eller reverserte deler |
| Eksporter emballasje | Kasser, rustbeskyttelse, delmerking, pakkeliste | Skruer skal støttes langs lengden, ikke utkraget i kassen |
| Innlands- og sjøfrakt | Transport til babord, havben, porthåndtering | Transitttider varierer etter rute; plan for portparet, ikke et enkelt nummer |
| Toll- og handelstiltak | Importavgifter og eventuelle gjeldende handelshandlinger på tidspunktet for innreise | Prisene endres; bekrefte gjeldende posisjon med en tollmegler før tilbud |
| Innlandslevering til Ohio | Jernbane eller lastebil fra ankomsthavnen til Cincinnati-området | Tillat ekstra dager for jernbane og for å planlegge en kranutstyrt levering |
Når det gjelder timing, beveger en standard enkeltskrue eller nitrert fat vanligvis gjennom produksjonen i løpet av noen uker når tegningen er godkjent. Bimetallkonstruksjoner, planetariske sett og alt som krever et nytt mønster eller omvendt konstruksjon tar lengre tid. Havtransport legger til uker på toppen, og levering innenlands til Ohio legger til noen flere dager. En kjøper som planlegger en nedleggelse bør arbeide baklengs fra installasjonsdatoen, ikke fremover fra bestillingsdatoen.
To praktiske måter å forkorte den effektive ledetiden på. Bestill først slitedelen med maskinen i stedet for etter feilen; et ekstra sett på hyllen gjør en fire ukers nødsituasjon til en endagsbytte. For det andre, for en maskin-OEM med jevnt volum, avtal en rullerende tidsplan med leverandøren slik at vanlige geometrier allerede er i produksjon når innkjøpsordren lander.
Innkjøpsrisiko og hvordan du fjerner risikoen for en første bestilling
Ingen av risikoene nedenfor er unike for kinesiske leverandører, men hver enkelt dukker opp oftere når kjøperen og leverandøren er elleve tidssoner fra hverandre og delen ikke kan inspiseres før den sendes.
- Geometridrift på omvendt konstruerte deler. En slitt prøve målt uten å kompensere for slitasje produserer en skrue som allerede er på slutten av toleransebåndet når den er ny. Send både tegning og målte mål, og oppgi hvilken som gjelder.
- Erstatning av slitasjespesifikasjoner. Et sitat som sier "bimetallisk" uten karakter eller foringstykkelse gir rom for en billigere konstruksjon. Krev karakteren og tykkelsen skriftlig.
- Uoverensstemmelser i grensesnittet. Flensmønstre, kilespor og varmeoppsett er den vanligste årsaken til at en del kommer riktig, men som ikke monteres. Bekreft disse med fotografier og oppmerkede tegninger.
- Dokumentasjonshull. Hvis inspeksjonsrapporten ikke ble avtalt før produksjon, kan den komme som et generisk sertifikat som ikke tilfredsstiller noen i en kvalitetsavdeling.
- Pakningsskade. Lange, slanke skruer bøyer seg når de bare støttes i endene av en kasse. Spesifiser hvordan delen skal støttes.
Det mest effektive trinnet for fjerning av risiko er en liten første ordre. Et enkelt erstatningssett for en linje kunden allerede kjenner godt, gir begge sider en sjanse til å teste kommunikasjon, dokumentasjon og tilpasning før en flerårig leveringsavtale diskuteres. En skrue- og tønneleverandør som er verdt å beholde, vil behandle det første settet like seriøst som en ordre på hundre enheter.
Start med ett målbart sett, bekreft dokumentasjonen og grensesnittdetaljene, og skaler deretter til en leveringsavtale når arbeidsforholdet er bevist.
Leverandørbakgrunn og videre lesning
Skrue- og tønneprodusentprofil Selskapet ble grunnlagt i 1990, og driver et produksjonsgulv på mer enn 10 000 kvadratmeter og leverer koniske, parallelle, enkelt-, planetariske og bimetalliske skruer og tønnesett, sprøytestøpekomponenter, gummiekstruderskruer og komplette ekstruderingslinjer til maskinbyggere og prosessorer i USA, Tyskland, Midtøsten og Sørøst-Asia.
Der en kjøper trenger en tilpasset geometri i stedet for en katalogartikkel, er det nyttige første trinnet en samtale om harpiksen, maskinen og slitasjehistorien, etterfulgt av en tegningsgjennomgang. De fleste av de tekniske spørsmålene som er dekket ovenfor kan løses i den utvekslingen før et tilbud utstedes.
Vanlige spørsmål: Innkjøp av skruer og fat for Cincinnati-markedet
Hvordan starter CI Cincinnati-kjøpere vanligvis en forespørsel om skrue og tønner?
De fleste begynner med en tegning, en målt slitt del, eller begge deler, pluss harpiks- og fyllstoffbelastningen maskinen kjører. De sterkeste henvendelsene inkluderer maskintype, L/D, gjeldende boremåling og årsaken til utskifting. Den kombinasjonen lar en leverandør bekrefte geometri og anbefale en slitasjepakke i det første svaret i stedet for å stille tre runder med oppfølgingsspørsmål.
Kan en leverandør matche en skrue til en maskin som er tjue år gammel og uten tegning?
I de fleste tilfeller ja, forutsatt at den slitte delen måles nøye og slitasjetillegget er tatt med. Fotografier av drivenden, matehalsen og eventuelle merker på tønnen hjelper. Kjøperen bør bekrefte hvilke dimensjoner som er kritiske, fordi en omvendt konstruert del bygget til den slitte prøven vanligvis vil underprestere en del bygget til de opprinnelige nominelle dimensjonene.
Hvor lenge skal et bimetallisk skrue- og tønnesett vare sammenlignet med et nitrert sett?
Det avhenger mer av fyllmengden og driftsforholdene enn på etiketten. I slipemidler som glassfylt polyamid eller mineralfylt polypropylen, holder et bimetallsett vanligvis dimensjonene betydelig lenger enn et nitrert sett. I ufylte polyolefiner blir gapet mindre, og et nitrert sett kan være det mest fornuftige kjøpet. Be om en sammenligning i din spesifikke harpiks i stedet for en generell påstand.
Hva er minimumsbestillingen for en første prøveperiode?
Et enkelt sett er normalt brukbart, spesielt for en erstatning på en eksisterende maskin. Kjøpere bør forvente at prisen per enhet er mindre gunstig enn på en planlagt volumbestilling, og bør ta frakten med i sammenligningen. For maskin-OEM-er er en liten gruppe på to eller tre sett ofte den praktiske måten å teste repeterbarheten på før man forplikter seg til en tidsplan.
Hvordan håndterer kjøpere frakt og avgifter til Ohio?
De fleste bruker en erfaren tollmegler og sammenligner leverandører på landkostnadsbasis i stedet for pris fra fabrikk. Forsendelsen flyttes vanligvis med havet til en amerikansk havn og deretter med jernbane eller lastebil til Cincinnati-området. Tollsatser og eventuelle handelstiltak bør bekreftes på tidspunktet for oppføring, fordi de endres og de påvirker sammenligningen mellom leverandører vesentlig.
Leverer leverandører komplette ekstrudere så vel som komponenter?
Noen gjør det. Utover skrue- og tønnesett, kan planetariske og koniske dobbeltskrueekstrudere og komplette rør-, plate- og profillinjer leveres, noe som er nyttig for en maskinbygger som setter sammen et komplett system eller for en prosessor som øker kapasiteten. For kjøpere som bare trenger en erstatningskomponent, forblir komponentbanen den enklere og raskere ruten.
Hvilke dokumenter skal komme med forsendelsen?
Minst en pakkeliste som samsvarer med delmerkingene, en dimensjonal inspeksjonsrapport med faktiske målte verdier, hardhetsavlesninger og eventuelle trykktestresultater for tønnen. Kjøpere med en formell innkommende inspeksjonsprosess bør avtale rapportformatet før produksjonen starter, fordi ettermontering av dokumentasjon til en ferdig del ikke er det samme som å måle den under produksjon.
Mønsteret for hver kjøpertype i regionen er konsistent. Cincinnati-maskinbyggeren, prosessoren som kjører stiv PVC og gjenoppbyggingsbutikken trenger alle de samme fire tingene svarte klart: stemmer geometrien overens, vil slitasjepakken overleve denne harpiksen, vil dokumentasjonen tilfredsstille kvalitet, og når kommer den faktisk. Få de fire riktig, og prisen blir en normal kommersiell samtale i stedet for et gamble.
Hvis en strømlinje mister effekt, holder måleren dårlig eller bruker mer energi enn den pleide, er skrue- og tønnesettet vanligvis det første stedet det er verdt å måle. En kort teknisk utveksling med en produsent som har sett disse symptomene før, er en raskere vei til et svar enn en ny runde med tilbud for en identisk reservedel.
Valgt lagervisning
 浙公网安备 33090202000520 号
