


Forfatter: Weibo
Dato: Sep 15, 2026
Ekstruderens betydning: typer, arbeidsprinsipper, applikasjoner og utvalgsveiledning
Ekstruder betydning begynner med en enkel idé: en ekstruder er en maskin som skyver materiale gjennom en dyse for å forme den kontinuerlig. I plastbehandling betyr det vanligvis å mate polymerpellets inn i et oppvarmet fat, smelte dem med en roterende skrue og tvinge smelten gjennom en fast åpning for å danne rør, film, ark, profil eller pellets. Definisjonen høres kort ut, men uttrykket dekker en bred familie av maskiner, fra en kompakt gummiekstruder på et fabrikkgulv til en 40:1 parallell dobbeltskrueblandingslinje. Ingeniører, innkjøpsteam og vedlikeholdsteam tolker hver ekstruderbetydning gjennom maskinen de bruker, så det er verdt å bryte begrepet ned fra flere vinkler.
Denne veiledningen forklarer ekstruderens betydning i praktiske termer: ordbokens opprinnelse, arbeidsprinsippet, hovedskruen og tønnekonfigurasjonene, applikasjonene som er avhengige av ekstruderingsutstyr, og valg- og vedlikeholdshensynet som er viktig for kjøpere. Vi trekker også på erfaringen fra Zhoushan Microwave Machinery, en kinesisk skrue- og fatprodusent grunnlagt i 1990, for å vise hvordan definisjonen oversettes til leverandørbeslutninger i den virkelige verden. Til slutt bør du kunne forklare hva en ekstruder er, peke ut delene som bestemmer ytelsen, og stille de riktige spørsmålene når du sammenligner maskiner eller reservedeler.
Kort sagt, ekstruderbetydning i industriell praksis er kontinuerlig forming av et smeltet eller myknet materiale ved skruedrevet trykk gjennom en dyse, og skrue- og tønnekombinasjonen inne i maskinen bestemmer det meste av dens kapasitet og kostnad.
Ekstruder Betydning: Beyond the Dictionary Definition
Ordbøker definerer en ekstruder som "en maskin som former materiale ved å tvinge det gjennom en dyse." Denne setningen fanger den essensielle bevegelsen, men den utelater forholdene inne i maskinen. En typisk plastekstruder skyver ikke bare kalde pellets gjennom et hull. Den må mate materialet, komprimere det, smelte det med friksjon og ekstern varme, blande eventuelle tilsetningsstoffer eller fargestoffer, bygge trykk, og deretter skyve den homogene smelten gjennom en dyse som skaper det endelige tverrsnittet. Kort sagt, ekstruderbetydningen i utstyrsdesign er formet av skruen, tønnen, varmesystemet, girkassen og dysen sammen, ikke av dysen alene.
Ordet har en lang språklig historie. "Ekstruder" kommer fra latin ekstruder , en kombinasjon av eks (ut) og trudere (å dytte). Denne opprinnelsen forklarer hvorfor det samme ordet vises i svært forskjellige felt. I næringsmiddelindustrien lager og former en ekstruder snacks og dyrefôr. I keramikk og metallbehandling tvinger ekstrudere leire eller oppvarmede emner gjennom dyser. Ved 3D-utskrift mater en liten ekstruder en tynn tråd av filament inn i en varm dyse. Hver av disse enhetene deler det samme prinsippet: påfør trykk på et materiale og la en formet åpning bestemme resultatet.
Innen plastforedling bærer begrepet noen spesifikke forutsetninger som er nyttige å kjenne til. For det første er en ekstruder en kontinuerlig maskin, mens en sprøytestøpemaskin er syklisk. For det andre refererer en ekstruder til hele maskinen, mens begrepene "ekstruderskrue" og "ekstruderfat" refererer til de to mest kritiske komponentene inne i den. For det tredje kan produksjonen fra en ekstruder, ofte kalt ekstrudatet, være alt fra et ferdig rør til et halvferdig ark som går til videre bearbeiding. Å ha disse forskjellene i bakhodet gjør det mye lettere å kommunisere med maskinleverandører, fordi det samme ordet forekommer i produktkataloger, prosessdokumentasjon og vedlikeholdsmanualer med litt forskjellige nyanser av betydning.
Den praktiske definisjonen av en ekstruder er derfor avhengig av kontekst: For en maskinbygger er det en komplett prosesslinje, for en komponentprodusent er det skrue- og tønnemontasjen, og for en anleggsoperatør er det utstyret som gjør råstoffet til et salgbart produkt.
Hvordan en ekstruder fungerer: Arbeidsprinsipp og kjernekomponenter
Når du vet hva en ekstruder er, er neste lag med ekstruderbetydning hvordan den konverterer fast polymer til en kontinuerlig smelte. Prosessen følger den samme logiske sekvensen i nesten alle skruedrevne ekstrudere. Skruen roterer inne i en tettsittende tønne, og skaper mekanisk friksjon mens den varmes opp eksternt. Den smeltede polymeren akkumuleres deretter ved tønnehodet og tvinges gjennom dysegapet.
Ekstruderingsprosessen trinn for trinn
- Fôring - Materialee kommer inn i tønnen gjennom en trakt, enten ved gravitasjon eller med en kraftmater. Matstrupen er vanligvis vannkjølt for å forhindre for tidlig smelting og brodannelse.
- Formidling og kompresjon - Skruekanalen fører materiale fremover. Etter hvert som kanaldybden minker, komprimeres materialet, driver ut luft og begynner å myke opp.
- Smelting og plastifisering - Friksjonsvarme fra skrurotasjon pluss tønnevarmebånd smelter polymeren. Barriereflygninger eller blandeelementer forbedrer smelteensartetheten.
- Måling og trykksetting - Den siste skrueseksjonen kontrollerer utgangshastigheten, jevner ut trykksvingninger og leverer en jevn smeltetemperatur til hodet.
- Forming av form - Smelten passerer gjennom silpakker, en bryteplate, og deretter dysen, som gir ekstrudatet sitt endelige tverrsnitt og størrelse.
- Kjøling og nedstrøms håndtering - Etter formen blir produktet kalibrert, avkjølt, trukket, kuttet eller viklet, avhengig av bruken.
Kjernekomponenter i en ekstruder
Hver ekstruder, uavhengig av størrelse eller produsent, inneholder følgende hoveddeler. Å forstå rollene deres hjelper vedlikeholdspersonale og kjøpere med å sammenligne maskiner med selvtillit.
| Komponent | Funksjon | Innvirkning på produktkvalitet |
|---|---|---|
| Skru | Formidler, komprimerer, smelter og blander materialet | Bestemmer produksjon, smeltekvalitet og energiforbruk |
| Tønne | Omgir skruen og overfører varme | Påvirker temperaturkontroll og skrueslitasjebeskyttelse |
| Varme- og kjølesystem | Opprettholder ønsket temperaturprofil | Forhindrer nedbrytning og sikrer smeltekonsistens |
| Girkasse og drivmotor | Roterer skruen med ønsket hastighet og moment | Stiller inn maksimal gjennomstrømning og dreiemomentstabilitet |
| Bryterplate og skjermpakke | Filtrerer forurensning og bygger trykk | Forbedrer renslighet og blanding av smelte |
| Dø | Former ekstrudatet til ønsket form | Definerer dimensjonsnøyaktighet og overflatefinish |
For kjøpere og ingeniører fortjener skruen og tønnen spesiell oppmerksomhet. Disse to delene slites mot hverandre under høy temperatur og trykk, og deres legering, varmebehandling og overflateherding bestemmer hvor lenge en ekstruder kan kjøre før vedlikehold er nødvendig. En produsent som Microwave Machinery som produserer både skruen og fatet kan kontrollere passform, materialvalg og overflatebehandling som et matchet system, noe som er en praktisk fordel ved utskifting av komponenter på en eksisterende linje.
Skrulengde-til-diameter-forhold: En nøkkelspesifikasjon
Blant spesifikasjonene som definerer ekstruderens betydning i tekniske termer, fortjener lengde-til-diameter-forholdet til skruen spesiell oppmerksomhet. L/D-forholdet sammenligner skruens arbeidslengde med diameteren, og det påvirker direkte hvor mye smelting, blanding og trykksetting skruen kan levere. En høyere L/D-verdi gir normalt lengre oppholdstid og bedre plastifisering, og det er grunnen til at linjer med høy effekt og blanding har en tendens til å bruke lengre skruer. Ulike skruekonfigurasjoner har utviklet seg rundt forskjellige L/D-områder, og å lese dem riktig hjelper deg med å sammenligne leverandørdatablader. Søylediagrammet nedenfor oppsummerer typiske L/D-forhold for fem vanlige ekstruderskruekonfigurasjoner.
Typisk L/D-forhold etter skruekonfigurasjon
Planetarisk skrue 18:1
Konisk tvillingskrue 22:1
Enkel skrue generelt 25:1
Enkeltskruerør eller film 30:1
Parallell tvillingblanding 40:1
Å lese diagrammet fra bunnen og opp avslører en klar logikk bak ekstruderens betydning i maskindesign. Planetkonfigurasjonen har den korteste L/D fordi dens rullende spindler fordeler stress over en stor overflate, så den trenger ikke en lang tønne for å oppnå god smeltekvalitet. Den koniske tvillingskruen forblir også kompakt, noe som passer dens typiske rolle med å mykne stiv PVC ved lav prosesstemperatur. En enkel skrue for generell bruk fungerer ved 25:1 fordi den geometrien gir en pålitelig balanse for de fleste pellets du vil mate den. Når applikasjonen krever høyere smeltekvalitet, strekker enkeltskruelengden seg til 30:1, som sett i rør- og filmlinjer. Den parallelle tvillingskruen på 40:1 representerer den andre ytterligheten: den lange tønnen gir flere blandesoner og gjør at mateporter kan plasseres langs tønnen. I praksis påvirker L/D-forholdet også installasjonsgulvplass, tønnevarmekostnad og prosedyrer for fjerning av skruer. En lengre skrue betyr mer overflatekontakt, noe som øker momentkravet fra girkassen. Det betyr også at fatprodusenten må kontrollere rettheten over en større lengde, og det er grunnen til at presisjonsbearbeidingskapasiteten er viktig når man bestiller lange fat. Dette er en grunn til at erfarne kjøpere ikke bare ber om den største L/D tilgjengelig. De spesifiserer L/D som passer til materialet, skrueprofilen og nedstrømsutstyret. Den typen matching er akkurat der en skrue- og tønneprodusent tjener sin verdi. Neste gang en leverandør gir tilbud på en ekstruder eller en erstatningsfat, vil du vite at L/D-nummeret er mer enn en dimensjon; det er en erklæring om hvor mye arbeid maskinen er designet for å gjøre.
Arbeidsprinsippet til en ekstruder kan oppsummeres som tilførsel, komprimering, smelte, måler og form; hver komponent mellom beholderen og dysen eksisterer for å gjøre ett av disse fem trinnene mer stabile.
Hovedtyper av ekstrudere som brukes i industrien
Ekstruderfamilien er vanligvis kategorisert etter skruegeometri, og hver type tjener en annen driftsnisje. Å kjenne til disse kategoriene utdyper forståelsen av ekstruderens betydning og hjelper når du leser en produsents produktliste.
Enkelskrueekstrudere
Enkeltskrueekstrudere er den vanligste konfigurasjonen i plastbehandling. En skrue roterer i en glatt tønne, og materialet beveger seg fremover gjennom spiralkanaler. Denne utformingen er økonomisk, mekanisk enkel og pålitelig for å behandle godt sammensatte pellets. Den dominerer applikasjoner som rørekstrudering, profilekstrudering, filmblåsing og platestøping, der konsistent ytelse og temperatur er viktigere enn intens blanding. En enkelt skrue for ekstruderapplikasjoner er typisk tilpasset polymertypen, utgangshastigheten og L/D-forholdet valgt av prosessingeniøren.
 Enkeltskrue for ekstruder med modulær design Dette fatet passer standard ekstruderingsprosesser som rør, profil og film. Den modulære oppbyggingen forenkler vedlikeholdet, mens skruer av legert stål og presis temperaturkontroll støtter jevn smelting og effektiv produksjon. Se produkt →
Ekstrudere med to skruer
Ekstrudere med to skruer bruker to parallelle eller koniske skruer som går side om side. De er videre delt inn i samroterende og motroterende typer, og i sammengripende og ikke-sammengripende par. Samroterende parallelle tvillingskruer er arbeidshestene til blanding, masterbatch-produksjon og devolatilisering fordi de genererer kontrollert skjær- og selvrensende virkning. Koniske tvillingskruer har en bredere rot i tilførselsenden og en mindre diameter i utløpsenden, noe som gir et høyt kompresjonsforhold uten at materialet fortettes; de er klassiske valg for PVC-rør og profillinjer. Den koniske tvillingskruen og tønnemontasjen er designet for å håndtere den lave skjærfølsomheten til PVC, samtidig som den opprettholder stabil smeltetilførsel til dysen.
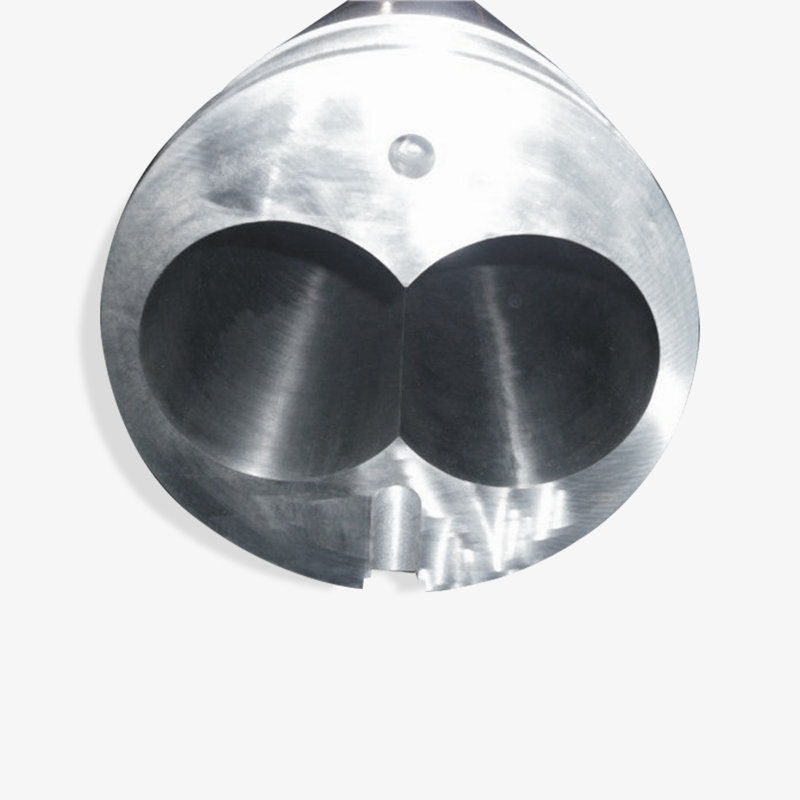 Konisk tvillingskrue og tønnemontering for PVC Konstruert for prosessering med lav skjærkraft, leverer denne koniske tvillingskruen og tønnen stabil smelte til dysen. Den tilbyr høyt kompresjonsforhold og jevn blanding, noe som gjør den til et pålitelig valg for PVC-rør og profillinjer. Se produkt →
Planetariske skrueekstrudere
En planetskrueekstruder kombinerer en sentral hovedskrue med flere planetskruer arrangert rundt omkretsen. Planetspindlene ruller mellom hovedskruen og en rillet løp, og skaper stor overflatekontakt og skånsom skjæring. Dette arrangementet er utmerket for varmefølsomme materialer, spesielt stiv PVC og andre forbindelser som brytes ned under høy skjærkraft. Fordi blandingen skjer over mange små kontaktpunkter, forblir smeltetemperaturen lav, og tilsetningsstoffene fordeles veldig jevnt.
Ram og stempelekstrudere
Ramekstrudere og stempelekstrudere bruker ikke roterende skrue. De skyver materiale med en frem- og tilbakegående ram, som er nyttig for polymerer med ultrahøy molekylvekt, gummipreformer og visse matpastaer som ikke tåler skrublanding. Utgangen deres er mindre jevn enn skruemaskiner, men de håndterer vanskelige materialer pålitelig og finnes ofte i spesialiserte produksjonslinjer der trykk, ikke blanding, er hovedkravet.
Sammenligning av ekstrudertyper
Tabellen nedenfor gir omtrentlige referanseområder for hver konfigurasjon. Faktiske verdier avhenger av materialet, skruedesignet og linjeoppsettet, så bruk det som et utgangspunkt i stedet for en kjøpsspesifikasjon.
| Type | Felles skruehastighet | Typisk L/D | Passer best for |
|---|---|---|---|
| Enkel skrue | 20-120 rpm | 25-30:1 | Rør, profil, film, ark, standard pellets |
| Parallell tvillingskrue | 200-600 rpm | 32-48:1 | Sammensetning, masterbatch, devolatilization |
| Konisk tvillingskrue | 10-60 rpm | 18-25:1 | PVC-rør, profiler, ark |
| Planetarisk skrue | 10-50 rpm | 16-20:1 | Varmefølsomme materialer, PVC-blandinger |
| Ram ekstruder | Ikke skrudrevet | Ikke aktuelt | UHMWPE, gummipreformer, pastaer |
Typen ekstruder du trenger bestemmes mindre av merket og mer av materialet, den nødvendige skjærhastigheten og nedstrøms produktformen; det er derfor leverandører spør om oppskriften din før de gir tilbud på en maskin.
Ekstruderapplikasjoner på tvers av bransjer
Ekstruderens betydning forblir abstrakt til du kobler den til faktiske produkter. Maskinen brukes til å produsere nesten alle halvfabrikata av plast i kontinuerlig form, og den betjener også gummi-, metall-, keramikk- og næringsmiddelindustrien i tilpassede versjoner. Den røde tråden er alltid den samme: et materiale tvinges gjennom en dyse og får et fast tverrsnitt.
- Rør og profiler - PVC-, PE- og PP-rør for vannforsyning, drenering og gassdistribusjon, pluss vindusprofiler, dørkarmer og dekorative lister.
- Film og ark - Blåst film for emballasje, støpt film og termoformingsark for brett, kopper og blemmer.
- Blanding og pelletisering - To skruelinjer som blander tilsetningsstoffer, fyllstoffer og fargestoffer til homogene pellets.
- Skum produkter - EPE perlebomullsskumplate, XPS-isolasjonsplate og annet kjemisk blåst skum.
- Ledning og kabel - Ekstrudert belegg som påfører isolasjon og kappelag på lederkjerner.
- Gummiprodukter - Gummiekstrudere mater båndformede eller profilerte emner før vulkanisering.
- Mat og fôr - Ekstrudere for matlaging former snacks, frokostblandinger og kjæledyrmat.
- 3D-utskrift - En liten filamentekstruder smelter og legger plastlag.
I skumekstrudering, for eksempel, er en dedikert EPE skumekstruderingsskrue og fat designet med spesiell blandings- og smeltekjølingsgeometri for å kontrollere gassfasen inne i smelten. Denne detaljen viser hvorfor generisk ekstruderbetydning ikke er nok når du velger reservedeler: skruegeometrien må samsvare med prosesskjemien, ikke bare maskinmodellen.
Bruksområder og typiske skruekonfigurasjoner
Tabellen nedenfor gir en hurtigreferanse for hvilken ekstrudertype som vanligvis velges i forskjellige produktsegmenter. Ekte maskindesign varierer, så betrakt verdiene som bransjeorientering i stedet for en endelig ingeniørberegning.
| Søknad | Typisk utgang | Vanlig skruetype | Kritisk prosesskrav |
|---|---|---|---|
| Vannrør | 200-1000 kg/t | Enkel skrue or conical twin | Stabil tykkelse, lavt antall gel |
| PVC-vindusprofil | 100-500 kg/t | Konisk tvillingskrue | Jevn fusjon, lav nedbrytning |
| Compounding masterbatch | 500-3000 kg/t | Parallell tvillingskrue | Høy spredning, selvrensende |
| EPE skumark | 80-300 kg/t | Spesialskrue med blandepinner | Lukket cellestruktur, smeltekjøling |
| Preform av gummislange | 50-400 kg/t | Gummi ekstruder skrue | Lav temperaturstigning, jevn form |
Hver ekstruderingsapplikasjon oversettes til en spesifikk skrue- og tønnedesign; rør, filmer, skum og forbindelser ser like ut i et generelt diagram, men krever svært forskjellig skruegeometri i praksis.
Hvordan velge en ekstruder: Utvalgskriterier for kjøpere
Å velge en ekstruder er en teknisk og økonomisk beslutning. Kjøpeteam fokuserer ofte på pris og levering, mens produksjonsingeniører fokuserer på smeltekvalitet og stabilitet. En fullstendig utvelgelsesprosess bør tilfredsstille begge sider. Reglene nedenfor gjelder enten du kjøper en komplett ekstruderingsmaskin eller et erstatningsskrue- og tønnesett.
De fem faktorene som driver utvalget
- Materialtype - Polymerfamilien, tilsetningsstoffene og det nødvendige bearbeidingsvinduet bestemmer skruegeometrien og tønnematerialet.
- Utgangshastighet – Målt i kilo i timen, ikke motorkraft, fordi skruedesign og tønnevolum setter den reelle grensen.
- Sluttproduktets geometri - Rør, film, profil, ark og pellets stiller forskjellige krav til dyse, kjøling og trekking.
- Bruk miljø - Slipende fyllstoffer, resirkulert materiale og høye driftstemperaturer akselererer slitasje på skruer og fat.
- Kraft og infrastruktur - Tilgjengelig spenning, kjølevann, trykkluft og gulvplass påvirker det endelige maskinvalget.
Referanseramme for sammenligning av leverandørforslag
Når en leverandør sender deg et tilbud, inneholder det tekniske arket vanligvis følgende parametere. Kortene nedenfor viser de fem tallene du bør sammenligne på tvers av ulike tilbud.
Material
PE, PP, PVC, PA eller sammensatt
PE, PP, PVC, PA eller sammensatt
Utgang
Mål kg/t og skruhastighet
Mål kg/t og skruhastighet
L/D-forhold
Valgt etter prosesstype
Valgt etter prosesstype
Kompresjonsforhold
Typisk område fra 2:1 til 4:1
Typisk område fra 2:1 til 4:1
Skruemateriale
Nitreret eller bimetallisk
Nitreret eller bimetallisk
Materialkompatibilitet kommer først. En skrue designet for myk PVC vil ikke levere samme smeltekvalitet med polyetylen med høy tetthet, og en skrue beregnet for pellets kan slite med pulver eller sliping. Utgangsmålet utelukker da mange maskiner: en 60 mm enkeltskrueekstruder kan ikke konkurrere med en 75 mm parallell dobbelskrue for sammensetting av gjennomstrømming, uavhengig av motoreffekt. L/D-forholdet og kompresjonsforholdet bør foreslås basert på produktet ditt, ikke på en standardkatalog, fordi rør, film og profil krever forskjellige smeltekurver. Til slutt indikerer skruematerialet og overflatebehandlingen hvor mye vedlikehold du bør budsjettere med for de kommende årene.
Enkelskrue eller tvillingskrue: En rask sjekk med to kolonner
Hvis du fortsatt skal velge mellom de to vanligste konfigurasjonene, kan denne enkle sammenligningen veilede samtalen med leverandøren din.
| Velg en enkeltskrueekstruder når... Materialet ditt kommer som godt sammensatte pellets, ytelse under 800 kg/t er akseptabelt, din prioritet er enkel bruk og lavere startinvestering, og sluttproduktet er rør, profil, film eller ark laget av standard polymerer. | Velg en dobbeltskrueekstruder når... Du mater pulver eller en oppskrift med tilsetningsstoffer, du trenger høy dispersjon eller devolatilisering, du behandler stiv PVC ved lav skjærkraft, eller du blander en masterbatch med flere hundre kilo i timen. |
Leverandørens erfaring har også betydning. En produsent som forsyner OEM-er og ettermarkedsbrukere over flere land har mer sannsynlighet for å ha dokumenterte løsninger for vanlige problemer som brobygging, stigning eller for tidlig skrueslitasje. For eksempel har Microwave Machinery levert skrue- og tønnekomponenter til markeder inkludert USA, Tyskland, Dubai, Vietnam og Thailand siden 1990, noe som gir ingeniørteamet bred tilbakemelding fra ekte ekstruderingslinjer som opererer under forskjellige klimaer, råmaterialer og operatørkompetansenivåer.
Aldri velg en ekstruder etter pris per kilogram produksjon alene; skrue- og tønnespesifikasjonen, leverandørens prosesserfaring og ettersalgsstøtten bestemmer de reelle eierkostnadene over fem år.
Ekstrudervedlikehold: Beskyttelse av skruen og fatet
En ekstruder som går kontinuerlig i tre skift møter aggressive forhold: slipende fyllstoffer, høye tønnetemperaturer og syklisk termisk stress. Skruen og løperen behandles derfor som utskiftbare slitedeler, ikke permanente komponenter. Levetiden deres avhenger av materialet som behandles, skruedesignet, metallurgien og vedlikeholdsrutinen.
Vanlige tegn på at skruen eller tønnen krever oppmerksomhet inkluderer svingninger i utgangstrykk, stigende smeltetemperatur, dårlig overflatekvalitet, svarte flekker eller et plutselig fall i gjennomstrømningen. En enkel regel er å måle skruediameteren og tønneboringen ved hvert planlagt vedlikeholdsstopp og sammenligne dem med produsentens toleransetabell. Det er også verdt å huske at modulær design kan forbedre vedlikeholdet: fôrseksjoner, tønnesegmenter og til og med skrueelementer kan byttes ut individuelt i stedet for å erstatte hele komponenten, noe som reduserer både nedetid og kostnad. An eksplanation of how modular design improves the maintenance efficiency and production performance of the extruder single barrel system gir et praktisk eksempel på denne tilnærmingen.
Slitasjebeskyttelse er en annen kjøpsbeslutning som hører hjemme i vedlikeholdsbudsjettet. Nitrerte skruer håndterer standardmaterialer, mens et bimetallrør med en slitesterk legering forlenger levetiden når linjen behandler fylt eller resirkulert materiale. Å bytte ut et fat koster langt mer enn å velge riktig fôr i starten, og det er grunnen til at erfarne OEM-er spør om oppskriften før de fullfører komponentspesifikasjonen.
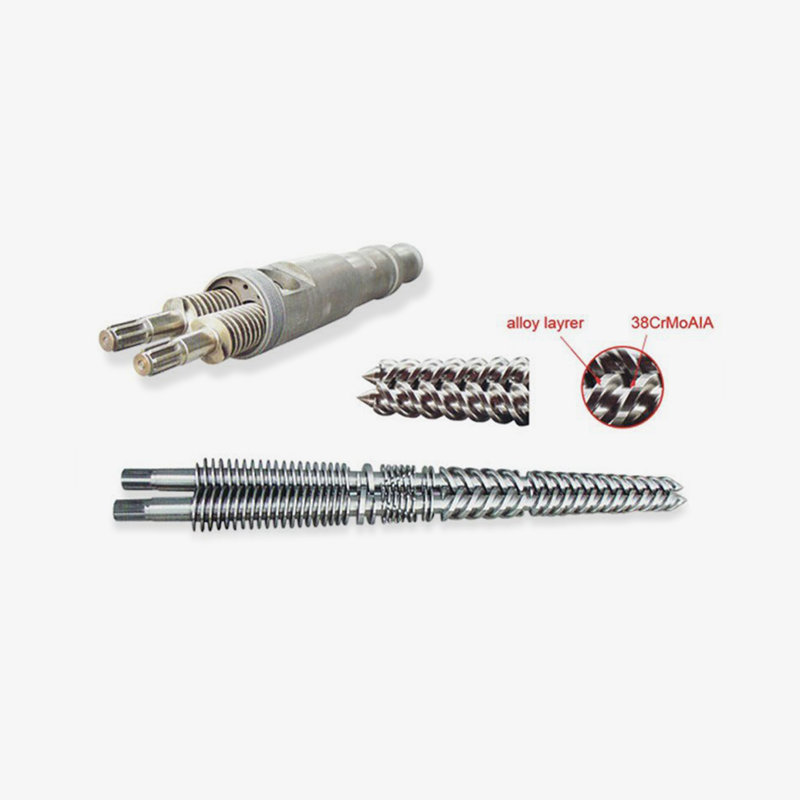 Bimetall tønne med slitesterkt legeringsfor Et bimetallisk indre lag forlenger levetiden ved håndtering av fylt, resirkulert eller teknisk plast. Presisjonsmaskinering reduserer friksjon og energibruk, noe som gjør denne fatet til en holdbar oppgradering for krevende ekstruderingsapplikasjoner. Se produkt →
Den mest lønnsomme vedlikeholdshandlingen innen ekstrudering er forebygging: velg riktig metallurgi, overvåk skrue- og tønneklaringer regelmessig, og skift ut slitedeler før de skader girkassen eller nedstrømsutstyret.
Ekstruderprodusenter, leverandører og grossister: Hva du skal se etter
Fordi ekstrudere er bygget rundt skrue- og tønneteknologi, betyr kvaliteten på leverandøren din like mye som maskinens design. Begrepet "ekstruderprodusent" kan referere til et selskap som bygger komplette ekstruderingsmaskiner, mens "skrue- og tønneleverandør" beskriver en komponentprodusent som mater disse maskinene. Mange ekstruderingslinjebyggere kjøper skruene og fatene sine fra spesialiserte leverandører, og derfor kan en dedikert skrue- og fatprodusent som Microwave Machinery være en strategisk partner for maskinprodusenter, integratorer og distributører.
I plastmaskinindustrien jobber det samme selskapet ofte som produsent, leverandør og grossist gjennom ulike kanaler. En OEM-fabrikk kjøper komponenter i volum, en regional agent kjøper for videresalg, og et sluttbrukeranlegg kjøper reservedeler med ujevne mellomrom. En dyktig komponentprodusent bør kunne betjene alle tre modusene: volumproduksjon med konsekvente toleranser, tilpasset konstruksjon for OEM-modeller og ettersalgsservice for erstatningsordrer. Microwave Machinery driver for eksempel et verksted som er større enn 10 000 kvadratmeter, sysselsetter mer enn 60 ansatte og eksporterer til markeder som USA, Tyskland, Dubai, Vietnam og Thailand. Disse skalasignalene er relevante fordi de indikerer at selskapet administrerer lange forsyningskjeder og kvalitetsdokumentasjon utover et enkeltmarkedsnivå.
Når du vurderer en potensiell ekstruderleverandør, be om tre dokumenter: materialsertifikatet for skruen og tønnen, toleranseinspeksjonsrapporten og en referanseliste fra kunder i din spesifikke applikasjon. En produsent som har tjent din type produksjon i årevis, er lettere å jobbe med enn en som bare forstår generelle enkeltskruemaskiner. Du kan se gjennom firmaprofilen og produktkategoriene på produsentens offisielle nettsted for å forstå utvalget av tilgjengelige skrue-, tønne- og maskinløsninger.
Enten du kaller dem ekstruderprodusenter, skrue- og tønneleverandører eller maskingrossister, er de avgjørende kriteriene de samme: produksjonskapasitet, kvalitetskontroll, brukserfaring og viljen til å konstruere komponenter rundt kundens oppskrift.
Ofte stilte spørsmål om ekstruderens betydning og valg
Hva dekker ekstruderbetydningen i en enkel setning?I en setning er en ekstruder en maskin som kontinuerlig smelter og skyver plast eller annet brukbart materiale gjennom en dyse for å skape en konsistent form. I dagligdags fabrikkspråk er det utstyret som gjør pellets eller pulver til rør, film, ark, profil eller pellets igjen. |
Er en ekstruder det samme som en sprøytestøpemaskin?Nei. En ekstruder kjører kontinuerlig for å lage lange, konstant tverrsnittsprodukter, mens en sprøytestøpemaskin sykler for å fylle en lukket form med en diskret del. De to maskinene deler lignende skrue- og tønneteknologi, men deres utgang, kontrolllogikk og verktøy er forskjellige. |
Hva er forskjellen mellom en enkeltskrue og en dobbelskrueekstruder?En enkeltskrueekstruder bruker én skrue for å transportere, smelte og måle materialet, og det fungerer best med ferdigkomponerte pellets. En dobbelskrueekstruder bruker to girtilpassede skruer som gir mer blanding, selvrensing og kontroll over oppholdstid, og det er derfor den foretrekkes for blanding, PVC-pulverbehandling og reaktiv ekstrudering. |
Hvilke materialer kan en ekstruder behandle?De fleste termoplaster kan ekstruderes, inkludert PE, PP, PVC, PS, ABS, PA og PET. Ekstrudere behandler også gummiblandinger, matdeig, keramisk pasta og visse metaller i spesialiserte former. Den begrensende faktoren er vanligvis skrue- og tønnedesignen, fordi hvert materiale har en spesifikk prosesstemperatur og skjærtoleranse. |
Hvor lenge varer en ekstruderskrue og tønne?Levetiden varierer fra ca. to til åtte år, avhengig av materialet, skruhastigheten, fatforingen og vedlikeholdsrutinen. Svært slipende forbindelser med glassfiber eller kalsiumkarbonat kan slite et nitrert fat i løpet av få år, mens et bimetallfat kan vare mye lenger under de samme forholdene. |
Hva betyr L/D-forholdet i en ekstruder?L/D-forholdet er skruens arbeidslengde delt på skruens diameter, uttrykt som et tall som 25:1 eller 40:1. Den indikerer hvor mye tid materialet bruker inne i fatet for smelting, blanding og trykkbygging. En høyere L/D forbedrer generelt smeltekvaliteten, men øker kostnadene, strømforbruket og gulvplassen. |
Å forstå ekstruderens betydning på komponentnivå er den beste beskyttelsen mot å kjøpe feil maskin: skruen og tønnen, ikke merkenavnet, avgjør om ekstruderingslinjen din vil fungere jevnt på lang sikt.
Ekstruderbetydningen vokser fra en ordboksetning til et komplett teknisk bilde når du kobler maskinens definisjon til skruer, fat, temperatursoner og applikasjoner. Skruen og tønnen forblir delene som bestemmer produktiviteten og delens kvalitet, så kjøpere bør vurdere dem like nøye som de evaluerer girkassen eller motoren. Enten du er en OEM som planlegger en ny linje, en distributør som bygger en reservedelskatalog, eller en vedlikeholdsleder som leter etter en pålitelig erstatning, sikre din ekstruderkunnskap først, og velg deretter en partner som kan oversette denne kunnskapen til matchede komponenter.
Den klareste måten å omsette ekstruderens mening på er å starte med materialet og produktet du vil lage, og deretter jobbe bakover til skruegeometrien, tønnespesifikasjonen og leverandørkapasiteten som vil levere disse utgangene pålitelig i årevis.
Valgt lagervisning


 浙公网安备 33090202000520 号
