


Forfatter: Weibo
Dato: Sep 15, 2026
Betydningen av ekstruder: typer, arbeidsprinsipp og komplett kjøpsveiledning
En vedlikeholdsingeniør ved en mellomstor rørfabrikk stoppet en gang foran ekstruderingslinjen sin og stilte oss et spørsmål som hørtes enklere ut enn det var. Han pekte på den lange, oppvarmede sylinderen som er montert mellom girkassen og dysehodet og sa: «Operatøren kaller dette en ekstruder, men når han spør meg hva maskinen faktisk gjør, trenger jeg et bedre svar enn «den lager rør».» Det mest nyttige svaret er at en ekstruder er en kontinuerlig formingsmaskin. Den tar løse plastgranulat, smelter dem inne i en oppvarmet tønne ved hjelp av en roterende skrue, og tvinger deretter det smeltede materialet gjennom en dyse for å lage et produkt med et fast tverrsnitt.
I løpet av de siste tiårene har skrueekstruderen blitt det mest brukte produksjonsutstyret i plastforedlingsindustrien. Vannrør, vindusrammer, kabelisolasjon, handleposer, emballasjefilm, skumplater og til og med pellets som mater sprøytestøpemaskiner, passerer alle gjennom en ekstruder på et tidspunkt i livet. Hensikten med denne artikkelen er å forklare betydningen av ekstruder på en praktisk måte: først definisjonen, deretter arbeidssekvensen, deretter hovedmaskintypene, standard skrue- og tønneterminologien du vil møte i dataark, og til slutt valg- og vedlikeholdspunktene som avgjør om en ekstruderingslinje går jevnt eller bruker for mye tid på verkstedet.
En ekstruder er en kontinuerlig formingsmaskin: den smelter plastgranulat i et oppvarmet fat med en roterende skrue og tvinger smelten gjennom en dyse for å produsere en lang del med konstant tverrsnitt.
Hva betyr ekstruder? En praktisk definisjon
I ordbøker har ordet ekstruder en veldig bred betydning. Den beskriver en person eller en maskin som ekstruderer noe, og i produksjonsmessige termer refererer ekstruderdefinisjonen vanligvis til en maskin som former et materiale ved å tvinge det gjennom en dyse. Metallekstrudere skyver oppvarmede aluminiumsstykker gjennom en dyse for å danne profiler; leireekstrudere former murstein og fliser; matekstrudere lager og former snacks og pasta. I plastindustrien har imidlertid betydningen av ekstruder blitt tett knyttet til en bestemt type maskin: skrueekstruderen, noen ganger kalt en skrueekstruder eller skrueekstruder.
Forskjellen er viktig fordi en plastekstruder gjør mye mer enn å skyve materiale gjennom en dyse. Den smelter også polymeren, blander tilsetningsstoffer inn i den, avgasser den og bygger opp trykk. Maskinen utfører disse oppgavene i én kontinuerlig operasjon. Det er det som skiller en ekte ekstruder fra en enkel pumpe eller en batch-mikser. Når en ingeniør sier "vi har et problem med ekstruderen," mener han vanligvis hele skrue-og-tønne-enheten, sammen med driv-, varme- og kontrollsystem.
Det er også nyttig å skille maskinen fra prosessen. Ekstrudering er prosessen med kontinuerlig forming; en ekstruder er utstyret som utfører det. Mange ekstruderingslinjer er faktisk bygget rundt en ekstruder pluss en rekke nedstrømsenheter: en dyse, en kalibrator, et kjøletrau, en haul-off og en kutter. Dette er grunnen til at to fabrikker både kan produsere samme rørdiameter og fortsatt ha helt forskjellige linjer, avhengig av skruedesign, tønneforing og hjelpeutstyr.
Til slutt bør betydningen av ekstruder ikke forveksles med en sprøytestøpemaskin. Begge bruker en skrue i en oppvarmet tønne, og begge behandler termoplastiske materialer, men en sprøytestøpemaskin fungerer med jevne mellomrom: den kjører skruen frem og tilbake, fyller en lukket form, åpner formen, kaster ut delen og gjentar syklusen. En ekstruder leverer en kontinuerlig strøm av smelte og når bare stabil tilstand når skruen roterer konstant med en stabil hastighet og smeltestrømmen blir konsistent. Å forstå dette steady-state-kravet er det første skrittet mot å forstå alt annet om ekstrudering.
I plast er en ekstruder en kontinuerlig skruedrevet maskin som smelter, blander og slipper ut polymer under trykk; skrue-og-tønne-paret, ikke dien alene, bestemmer hvor godt hele prosessen fungerer.
Hvordan fungerer en ekstruder? Arbeidsprinsippet
Hver skrueekstruder, uavhengig av merke eller størrelse, opererer etter det samme fysiske prinsippet: en skrue roterer inne i en tettsittende tønne, og drar granulær polymer fremover mens varme og friksjon myker den opp. Hvis tønnen var gjennomsiktig og du kunne zoome inn i skruekanalen, ville du sett plasten bevege seg som en kontinuerlig spiralbølge. Fem forskjellige stadier skjer innenfor den korte reisen fra beholderen til terningen.
Fem stadier fra granulat til smelting
- Fôring. Pellets eller pulver fra beholderen faller ned i skruekanalen når den roterende skruen drar materiale fremover. Matesonen, med sine dype svinger, bestemmer hvor mye materiale som kan komme inn i maskinen.
- Smelting. Friksjon mellom den roterende skruen og tønneveggen, pluss varme fra tønnevarmerne, begynner å smelte polymeren. I kompresjonssonen, når kanalvolumet blir mindre, komprimeres granulene mot den varme tønneoverflaten og en smeltefilm utvikles.
- Blanding. Smelten fortsetter fremover, og skruegangene skaper skjærkraft som sprer tilsetningsstoffer, pigmenter, fyllstoffer og glassfiber jevnt gjennom smelten.
- Måling. I målesonen har kanalen en konstant grunn dybde. Her fungerer skruen som en fortrengningspumpe, som leverer en stabil, trykkkontrollert strøm av smelte til dysen.
- Forming av form. På enden av fatet tvinges smelten gjennom dyseåpningen, noe som gir produktet sin form. Nedstrøms utstyr trekker, avkjøler og kutter den nye profilen.
Komponentene som gjør sekvensen mulig
Hvert trinn er avhengig av en spesifikk mekanisk komponent. Tønnen er et tykt, herdet stålrør som inneholder materialet og absorberer varmen. Skruen er det bevegelige elementet som formidler og elter plasten; dens diameter og lengde-til-diameter-forhold styrer i stor grad produksjon og smeltekvalitet. Drivsystemet, vanligvis en vekselstrømsmotor med girkasse, bestemmer dreiemoment og skruhastighet. Varmebånd rundt fatet gir ekstra varme ved oppstart og regulerer fattemperaturen, mens kjølevifter eller vannkanaler fjerner overflødig varme når smelteskjæringen er høy. Dysen er den endelige formingsåpningen, og en skjermveksler eller en bryteplate foran dysen filtrerer forurensning. Alle disse komponentene må fungere sammen fordi polymeren ikke smelter som en enkelt blokk; det smelter gradvis, og enhver forstyrrelse i ett trinn endrer forholdene i hvert senere stadium.
Når maskinen går normalt, er smeltestrømmen ved dysen jevn og ytelsen per omdreining av skruen er stabil. Når en av komponentene begynner å svikte, vises de første tegnene nesten alltid som variasjoner i produksjon, trykk eller smeltetemperatur. Dette er grunnen til at erfarne vedlikeholdsteam ser på trykkmålere og motorstrømstyrkeavlesninger i stedet for å vente på synlige produktfeil.
Skruegeometrien kontrollerer også oppholdstid og skjærhastighet. En lang skrue med skånsomt kompresjonsforhold gir lengre oppholdstid og lavere skjærhastighet, noe som er ideelt for varmefølsomme materialer som PVC. En kort skrue med et bratt kompresjonsforhold bruker en høy skjærhastighet, som forbedrer blandingen, men øker smeltetemperaturen. Denne avveiningen kommer inn i hver skruetype som beskrives i neste kapittel.
Alle ekstrudere følger samme fem-trinns sekvens: mating, smelting, blanding, måling og forming; en ubalanse i et hvilket som helst trinn viser seg umiddelbart som utgangsfluktuasjon eller smeltetemperaturdrift.
Hovedtyper av ekstrudere og hva hvert navn betyr
I praktisk samtale, "hvilken type ekstruder har du?" refererer nesten alltid til skruearrangementet. Skruen er delen som gir maskinen navnet sitt: enkeltskrue ekstruder, dobbeltskrue ekstruder, planetrulle ekstruder eller ram ekstruder. Hvert design eksisterer fordi det løser et annet prosesseringsproblem, og å velge feil vil begrense produksjonen eller skade materialet.
Enkelskrue ekstrudere
Enkeltskrueekstruderen er den vanligste typen i verden og maskinen de fleste mener når de sier "ekstruder". Den består av en skrue som roterer i en tønne, vanligvis med en glatt boring eller en rillet matedel. Fordelene er enkel konstruksjon, lav pris, enkel betjening og pålitelig ytelse for veldefinerte materialer som polyetylen, polypropylen og polystyren. De fleste rør-, profil-, film- og arklinjer bruker enkeltskrueekstrudere fordi disse produktene krever stabil smeltelevering i stedet for intensiv blanding.
Skruedesign for enkeltskruemaskiner følger en klassisk tresoners geometri: matesone, kompresjonssone og målesone. Dybden og lengden til hver sone definerer kompresjonsforholdet, som normalt er mellom 2:1 og 3,5:1 for generelle polymerer. Med en riktig valgt skrue kan en enkeltskrue ekstruder levere et meget stabilt smeltetrykk, men det er en moderat blander; fyllstoffer og pigmenter kan forbli dårlig spredt med mindre skruen har ekstra blandeelementer. For mange prosessorer er svaret å kjøpe enkeltskruen og fatet som et matchet par fra en spesialprodusent i stedet for fra separate kilder.
 Matchende enkeltskrue- og tønnesett for stabil ekstrudering Denne leverandøren tilbyr matchede enkeltskrue- og tønnepar designet for stabilt smeltetrykk i langsiktige applikasjoner som PE-rør, film og plate. Presisjonsmaskinert legert stålkonstruksjon støtter jevn plastifisering og redusert slitasje. Se produkt →
Typiske bruksområder for enkeltskruemaskiner inkluderer PE-vannrør, PPR-rør, polyetylenfilm, PP-plate, PS-profil og kabelisolasjon. I disse jobbene kjører maskinen ett materiale i lange perioder, og skrueprofilen er avstemt til det materialet alene.
Ekstrudere med to skruer: parallelle og koniske
Når applikasjonen krever bedre blanding eller direkte håndtering av pulver, er en dobbeltskrueekstruder vanligvis det beste svaret. Som navnet sier har maskinen to skruer side om side i ett fat; skruene kan være sammengripende eller ikke-sammengripende, samroterende eller motroterende. For termoplastisk blanding er det vanligste arrangementet samroterende parallelle tvillingskruer. Åttetallets boring og de selvavvisende skrueprofilene gir god overflatefornyelse og høy blandeeffektivitet med langt kortere oppholdstid enn en enkeltskruemaskin. Vår tidligere tekniske artikkel forklarer hvordan parallell twin-screw-teknologi oppnår effektiv materialblanding, transport og prosessering i trinn-for-trinn detalj.
Koniske dobbeltskrueekstrudere fungerer annerledes. Skruene er bredere i mateenden og smalere i utløpsenden, og tønnen matcher denne koniske formen. Denne designen komprimerer materialet gradvis, noe som gir skånsom smelting med lav skjærkraft. Koniske dobbeltskruemaskiner er mye brukt for stive PVC-rør og -profiler, fordi PVC er følsom for varme og skjærkraft; den koniske geometrien holder smeltetemperaturen lav samtidig som den leverer høy ytelse ved lav skruhastighet.
 Konisk tvillingskrue og fat for skånsom PVC-behandling Koniske dobbeltskruer og tønnemontasjer gir lavskjærsmelting, ideell for stive PVC-rør og profiler. Legert stål av høy kvalitet med optimert geometri forbedrer jevnheten i blandingen samtidig som energiforbruket og vedlikeholdskostnadene reduseres. Se produkt →
For prosessorer kan det praktiske skillet oppsummeres som: parallelle tvillingskruer blandes best og er ideelle for forbindelser, masterbatch og pellets; koniske tvillingskruer smelter skånsomt og er ideelle for PVC-pulver og profiler. Verktøy- og skruepar er ikke utskiftbare mellom de to typene, selv når den ytre diameteren er den samme, fordi konisk geometri er unik for hver maskinmodell.
Planetariske rulleekstrudere
En planetarisk rulleekstruder er en spesiell design som opptar midtbanen mellom en enkelt skrue og en tvillingskrue. Hovedskruen, kalt solrullen eller sentralspindelen, er omgitt av flere mindre planetspindler som roterer inne i en tønne med en rillet innervegg. Resultatet er en meget stor varmevekslerflate i en kompakt lengde. Materialet skjæres i mange små spalter ved samme temperatur, noe som gir utmerket termisk jevnhet uten høy mekanisk skjærkraft. Disse maskinene fungerer ofte som smeltepumper i film- og arklinjer, eller som et siste blandetrinn rett før en skjermveksler, hvor de fjerner agglomerater og temperaturforskjeller etterlatt av en oppstrøms enkeltskrue.
Spesialekstrudere som brukes i gummi- og skumbehandling
Gummiekstrudere, også kalt varmmatende eller kaldmatede gummiskruer, er designet for gummiblandinger; de har dypere bevegelser og lavere hastigheter for å unngå overoppheting av elastomeren. For skummet polyetylen bruker prosessorer et EPE-skumekstruderingsskruesett, som er optimert for å injisere esemidler i smelten ved et stabilt trykk. Det er også ram-ekstrudere, som skyver en solid blokk av materiale, som PTFE eller UHMWPE, fremover med et stempel i stedet for en roterende skrue. Disse maskinene smelter ikke polymeren på samme måte som skruemaskiner; de er avhengige av høyt trykk og en oppvarmet dyse.
| Ekstruder type | Skrue arrangement | Typisk L/D-forhold | Passer best for | Vanlige produkter |
|---|---|---|---|---|
| Enkelskrue | En skrue i en tønne | 20:1 til 34:1 | Stabil smeltelevering for standard polymerer | Rør, profiler, filmer, plater, kabelbelegg |
| Parallell dobbeltskrue | To sammengripende samroterende skruer | 28:1 til 48:1 | Intens blanding og blanding | Masterbatch, forbindelser, resirkulerte pellets |
| Konisk dobbeltskrue | To konvergerende motroterende skruer | 16:1 til 25:1 | Skånsom smelting av varmefølsomme pulver | Stivt PVC-rør, profiler, tre-plast kompositt |
| Planetarisk rulle | Sentral spindel med planetariske satellitter | 5:1 til 15:1 | Varmebehandling og smeltehomogenisering | Film- og arklinjer som smeltepumper |
| Kaldmating av gummi | En dyptgående skrue | 8:1 til 16:1 | Ekstrudering av uvulkaniserte gummiblandinger | Gummitetninger, dekkkomponenter, pakninger |
| Ram ekstruder | Stempeldrev, ingen roterende skrue | Ikke aktuelt | Høyviskøse polymerer som knapt smelter | PTFE og UHMWPE stenger, rør, profiler |
Navnet på en ekstruder forteller deg skruearrangementet, og det arrangementet bestemmer materialet den kan behandle, blandeenergien den kan levere, og produktformene den kan opprettholde økonomisk.
Screw and Barrel: Kjernekomponentene som definerer en ekstruder
Både maskindesignere og erfarne vedlikeholdsfolk vil fortelle deg at den virkelige ekstruderen er skruen og fatet. Motoren, girkassen og varmesystemet eksisterer kun for å skru skruen og for å holde tønnen på riktig temperatur. Hvis skrue- og løpsparet fungerer dårlig, kan ingenting nedstrøms fikse det. Dette kapittelet forklarer geometrien, materialene og prosessvinduene som definerer hvordan et skrue-tønnesett skal forstås.
Skruegeometri: Diameter, L/D-forhold og kompresjonsforhold
Det første tallet i et datablad for ekstruderen er skruediameteren, vanligvis gitt i millimeter. En 75 mm enkeltskrue ekstruder betyr for eksempel at skruens utvendige diameter er 75 mm; utgangskapasiteten skalerer omtrent med kvadratet på diameteren, så en 90 mm skrue kan levere betydelig mer effekt ved samme skruhastighet. Det andre tallet er L/D-forholdet, forholdet mellom tønnelengden og skruens diameter. En 75 mm skrue med et L/D-forhold på 30 betyr at den effektive løpslengden er 2250 mm. Lengre maskiner gir lengre oppholdstid og mer blandelengde, noe som er nyttig når tilsetningsstoffer må tilsettes gradvis.
Kompresjonsforholdet er forholdet mellom kanaldybden i matesonen og kanaldybden i målesonen. Det representerer hvor sterkt materialet klemmes mens det beveger seg langs skruen. En typisk generell skrue har et kompresjonsforhold på 2,5:1 til 3:1. Hvis forholdet er for lavt, er smelten ikke trykksatt nok og utgangen stiger; hvis den er for høy, overopphetes smelten og polymeren brytes ned.
Tønnekonstruksjon og innvendige foringer
Tønnen må inneholde høyt trykk, lede varme jevnt og motstå slitasje. Små ekstrudere bruker en tønne i ett stykke laget av herdet stål med en nitreringsbehandling på boringen. Store maskiner og maskiner som kjører slitende eller korrosive materialer bruker en bimetallisk tønne: et sterkt stålskall med en veldig hard indre foring påført ved sentrifugalstøping eller sintring. De vanligste foringsmaterialene er jern med høyt krom og wolframkarbidlegeringer.
Slitasje i tønnen vises vanligvis først i matesonen fordi materialet fortsatt er fast der og skaper høy friksjon gjennom pellets. For glassfiberarmerte materialer skifter høyslitasjesonen ofte til målesonen, hvor smeltehastigheten er høy og fiberender sliper metallet. Korrosjon, som er vanlig ved bearbeiding av PVC eller visse flammehemmere som frigjør sure gasser, angriper hele tønnelengden. Det riktige valget mellom nitrert stål, bimetallisk høykrom og bimetallisk wolframkarbid avhenger av materialoppskriften, ikke bare av budsjettet.
 Bimetallskrue og fat for slipende og etsende materialer Alternativer for bimetallskruer og tønner med wolframkarbid eller nikkelbaserte legeringer gir lang levetid for glassfiberforsterket og korrosiv plast. Hardhet opp til HRC60-70 reduserer utskiftningsfrekvensen og støtter kontinuerlig høytemperaturdrift. Se produkt →
Skrustålkvaliteter følger samme filosofi. Nitrerte skruer herdes i en gassnitreringsbehandling og gir en rimelig løsning for standard polymerer. For slipemidler forlenger en bimetallskrue med hard overflate på kantene, eller et fullstendig beskyttende belegg, levetiden betraktelig. Noen prosessorer velger en utskiftbar skruedesign, også kalt en modulær skrue, slik at samme maskin kan kjøre flere produktoppskrifter ved kun å bytte skruen, en tilnærming som også forenkler vedlikeholdet.
Velge behandlingsvinduet: Hvorfor fattemperaturinnstillinger følger materialet
Innstillingspunkter for fattemperatur er aldri vilkårlige; de følger behandlingsvinduet til polymeren. Hver termoplast mykner og smelter innenfor et relativt smalt område, og å falle utenfor dette området gir synlige kvalitetsproblemer. Hvis fatet er for kaldt, forblir smelten tyktflytende og ustabil, noe som forårsaker økende produksjon og usmeltede granulat i produktet. Hvis fatet er for varmt, brytes polymeren ned og produktet blir gult, sprøtt eller utvasket grått. Av denne grunn inkluderer enhver meningsfull definisjon av ekstruder ideen om en kontrollert temperaturbane fra trakt til dyse.
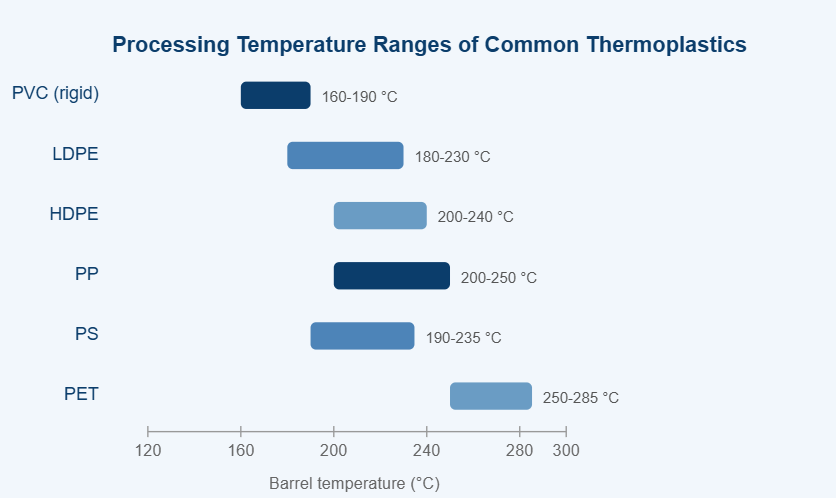
Typiske tønnetemperaturvinduer for seks vanlige termoplaster behandlet på skrueekstrudere. Faktiske settpunkter avhenger av oppholdstid, skruedesign og stabilisatorpakker.
Diagrammet ovenfor sammenligner de omtrentlige tønnetemperaturvinduene for seks termoplaster som rutinemessig behandles på enkeltskrue og dobbelskrue ekstrudere. Den første meldingen i diagrammet er at vanlig råvareplast ikke kan byttes ut; hver harpiks krever sitt eget temperaturområde. PVC sitter i den nedre enden fordi den begynner å dekomponere rundt 200°C, frigjør saltsyre og misfarges raskt. Polyetylener dekker et tilgivende og bredt vindu, og derfor er LDPE fortsatt det enkleste materialet for en nybegynner å ekstrudere. HDPE trenger et litt høyere tønnesettpunkt enn LDPE for å unngå usmeltede krystaller i filmen. Polypropylen oppfører seg likt før nedbrytning, men det skarpe smeltepunktet gjør at en variasjon på bare noen få grader kan endre smeltestrømmen tydelig. Polystyren er også tilgivende i temperatur, men har en tendens til å kreve god ventilasjon på større maskiner. PET krever de høyeste temperaturene, og det må tørkes forsiktig før ekstrudering fordi fuktighet hydrolyserer polymerkjeden og reduserer viskositeten. De forskjellige vinduene påvirker skruedesign direkte: lavtemperaturmaterialer tåler høy skjærkraft, mens høytemperaturmaterialer krever lavere skjærprofil og lengre målesone. Derfor, når en prosessor skifter fra PVC til PP på samme maskin, er den anbefalte praksisen å erstatte skruesettet med et som er designet for den nye polymeren. Råstofffluktuasjoner, for eksempel forskjellige molekylvekter, forskyver også det ideelle vinduet, så en erfaren operatør er alltid oppmerksom på trenden til smeltetemperaturen, ikke bare til tønnens settpunkt. Kort fortalt forklarer diagrammet hvorfor skruen og sylinderen til en ekstruder aldri passer for alle.
Slitasjebestandige alternativer og overflatebehandlinger
Nitridert etui
Herdet nitrogenoverflate; lave kostnader; egnet for ren PE- og PP-behandling.
Bimetallfôr med høy krom
Balansert slitasje- og korrosjonsbestandighet; standard for talkum- og kalsiumkarbonatfylte forbindelser.
Bimetallisk wolframkarbidfôr
Topp slitestyrke for glassfiber og mineralfylte slipematerialer.
Modulær skrue med utskiftbare sliteelementer
For prosessorer som bytter oppskrift ofte og ønsker lavere erstatningskostnader.
Valget mellom disse alternativene endrer de totale eierkostnadene for en maskin. Et nitrert fat kan repareres ved å strippe den gamle overflaten og re-nitrere, men et slitt wolframkarbidfôr krever vanligvis et nytt fat. Omvendt betaler en stor produksjonsmaskin som kjører glassfiberforbindelser vanligvis tilbake en wolframkarbidforing i løpet av en enkelt produksjonssesong, fordi nedetiden reduseres.
Skruen og tønnen er et enkelt arbeidspar; geometri, stålkvalitet og overflatebehandling må alle tilpasses polymeren og dens fyllstoffer, og prosesstemperaturdiagrammet er kartet for det valget.
Vanlige industrielle anvendelser av ekstrudere
Ekstrudere dukker opp i nesten alle plastproduksjonssektorer, men oppgavene de utfører kan grupperes i to familier: direkte forming av en ferdig profil og blanding av materialer som deretter formes til pellets, film eller andre halvfabrikata. Det er viktig å forstå hvilken familie applikasjonen din tilhører når du leser utstyrsdataark.
| Direkte forming av ferdige profiler
| Compounding og Reclaim
|
En nyttig tommelfingerregel: hvis produktet må ha et presist tverrsnitt, velg en ekstrudertype kjent for stabil produksjon og bruk en skrue designet for det enkelte produktet; hvis produktet er en pellet eller blanding hvis nøyaktige sammensetning betyr mer enn formen, velg en maskin med intensiv blanding og la mer vedlikeholdstid for skrueskift.
Skumekstrudering fortjener en spesiell omtale fordi den kombinerer de to familiene. Et EPE-skumskruesett må først smelte polymeren fullstendig, deretter injisere et fysisk esemiddel i smelten, og deretter holde smelten under høyt trykk til dysen kommer ut. Hele skrueprofilen er optimalisert for denne trykkbanen, og derfor kjører ikke prosessorer av skummet polyetylen standard PE-skruer.
Ekstruderingsapplikasjoner deler seg inn i direkte forming og blandingsintensiv blanding; å velge feil maskinfamilie betyr å kjempe mot produktet, skruen og vedlikeholdsplanen fra første dag.
Hvordan velge riktig ekstruder, skrue og fat
Å velge en ekstruder, eller bytte ut skruen og tønnen, er en avgjørelse som bør tas med databladnummer i stedet for gjetninger. Fem faktorer bærer det meste av vekten.
- Materialoppskrift og form: harpikstype, tilsetningsstoffer, fyllstoffer, resirkulert innhold, og om fôret er virgin pellets eller pulver.
- Utgangsmål: nødvendig kg/t, som definerer minimum skruediameter og drivkraft. Ved å doble skruediameteren firedobles pumpekapasiteten omtrent ved samme skruhastighet.
- Smeltekvalitetskrav: toleranser på veggtykkelse, fyllstofffordeling og farge; krevende toleranser krever et lengre L/D-forhold og muligens en barriere eller blandeskrue.
- Slitasje og korrosjonsmiljø: slipende fyllstoffer som glassfiber, talkum og titandioksid, og etsende biprodukter som PVC-nedbrytningsgasser, bestemmer mellom nitrerte og bimetalliske materialer.
- Eksisterende maskingrensesnitt: flensdimensjoner, senterlinjehøyde, drivspor, varmesoner og kontrollprogramvare må samsvare nøyaktig.
| Faktor | Hva skal verifiseres | Konsekvens av feil valg |
|---|---|---|
| Polymer oppskrift | Smelteflytindeks, tilsetningsstoffer, fyllstoffprosent, nedbrytbarhet | Overoppheting, skrueslitasje eller dårlig spredning |
| Utgang | kg/t ved gitt skruhastighet og mottrykk | Linjen kan ikke nå produksjonsmålet |
| L/D-forhold | Lengde-til-diameter-forhold nødvendig for oppskriften | Kort L/D betyr ustabil smelting; lang L/D risikerer varmeskader |
| Kompresjonsforhold | Tilpass polymertype og bulkdensitet | Sugende, brennende eller usmeltede granulat |
| Bruk beskyttelse | Foringstype for tønnen og belegg for skruen | For tidlig slitasje og forurensning av produktet med metallpartikler |
| Geometrisk passform | Diameter, total lengde, kilespor, varmesoner, flens | Maskinen kan ikke installeres eller lekkasjer smelter |
Arbeide med en skrue- og tønneprodusent
Fordi skruen og tønnen er spesialtilpassede deler, kommer de beste resultatene fra å jobbe med en produsent som stiller de riktige spørsmålene før tilbud. En kompetent produsent av plastmaskinerikomponenter vil spørre etter maskinmerke, skruediameter, L/D-forhold, utgangsmål, polymeren og tilsetningsstoffene du kjører, og gjeldende feilmodus, enten det er slitasje, korrosjon eller dårlig blanding. De bør også bli enige om de nøyaktige tegningsmålene, fordi en dimensjon på en halv millimeter kan endre utgangs- og smelteatferden. I mange eksportmarkeder kjøper prosessorer skrue-tønnesett direkte fra produsenten for å unngå markering av mellomgrossister, og de mottar applikasjonsstøtte samtidig.
På vårt eget verksted, som ble etablert i 1990 og har betjent kunder i USA, Tyskland, Dubai, Vietnam og Thailand, ser vi ofte den samme feilen: en prosessor kjøper en komplett ekstrudermaskin fra én leverandør og kjøper senere skruesett fra en annen kilde, og forventer at de kan byttes ut. I praksis må skrue- og tønnesett produseres som et matchet par, med riktig radiell klaring og flytoleranser. Når de er tilpasset, forblir ytelsen per omdreining stabil og maskinen går stille; når de ikke er det, merker du stigning, temperatursvingninger og rask slitasje.
Valg av et skruesett starter med fem tall: materiale, utgang, smeltekvalitet, slitasjemiljø og maskingrensesnitt; det ender med ett tilpasset par med komponenter.
Vedlikehold, slitasje og levetid
Selv en riktig valgt ekstruder slites ut. Skruen og tønnen er kontaktmaskindeler, og hver omdreining av skruen gir en liten mengde friksjon mot tønneveggen og mot materialet. Det virkelige spørsmålet er ikke om slitasje vil oppstå, men hvor raskt og i hvilken sone.
De vanligste slitasjemekanismene
- Slipende slitasje fra fyllstoffer: glassfiber, kalsiumkarbonat, talkum og titandioksid fungerer som sandpapir inne i fatet.
- Etsende slitasje fra sure biprodukter: PVC-nedbrytning frigjør saltsyre; flammehemmende og noen biobaserte polymerer frigjør andre aggressive forbindelser.
- Metall-til-metall-kontakt forårsaket av feiljustering, bøyde skruer eller overdreven sidebelastning; dette er den raskeste måten å ødelegge begge deler.
- Erosjon ved målesonen og fluekanter fra høy smeltehastighet, mest synlig på forsterkede forbindelser eller høytemperaturharpikser.
Symptomer som indikerer slitasje
- Effekten synker med 10 % eller mer ved samme skruhastighet og mottrykk.
- Smeltetemperaturen begynner å svinge uten endring i settpunkter.
- Produkttykkelsesvariasjoner vises, spesielt langs den ene siden av dysen.
- Svarte flekker eller mørke striper vises i smelten; fanget materiale i slitte lommer brytes ned over tid.
- Skruestopp, uvanlig støy eller høy motorstrøm indikerer mekanisk interferens.
En grunnleggende forebyggende vedlikeholdsrutine
- Mål skruens ytre diameter og løpsdiameteren ved mate-, kompresjons- og doseringssonene hver 6. til 12. måned, avhengig av materialet.
- Hold oversikt over utgang per skrueomdreining; en langsom nedadgående trend er mer pålitelig enn en enkelt måling.
- Skyll maskinen grundig før den slås av, spesielt når du bruker PVC eller andre etsende materialer.
- Inspiser skruekantene for avrunding eller sprekker og løpsboringen for rifter eller en ru overflate.
- Kontroller justeringen mellom girkassen og tønnen, og kontroller at skruen er rett.
- Samarbeid med en pålitelig leverandør av reservedeler og hold et reserveskruesett klar for kritiske linjer.
Rutinemessig vedlikehold forlenger levetiden, men til syvende og sist når alle skruer og tønnesett en grense. En generell regel i bransjen er at en nitrert skrue holder ett til to år under gode forhold; en bimetallskrue kan vare tre til fem år eller mer i bruk med slipemidler. Når boringen i tønnen forstørres med mer enn ca. 0,3 til 0,5 mm utover den opprinnelige dimensjonen, er et nytt matchet sett vanligvis mer økonomisk enn rekondisjonering.
Slitasje i en ekstruder er ikke en nødsituasjon; det er en normal tilstand som kan spores, planlegges rundt og bremses ved riktig materialvalg og en enkel målerutine.
Ofte stilte spørsmål om ekstrudere
Dette er spørsmålene operatører og innkjøpsteam oftest stiller når de starter med ekstrudering.
Hva er den enkle definisjonen av en ekstruder?
Enkelt sagt er betydningen av ekstruder i plastproduksjon en maskin som kontinuerlig smelter og pumper plastmateriale gjennom en dyse for å lage et langt produkt med konstant tverrsnitt. I en setning: råmateriale går inn på den ene siden, smeltet og trykksatt materiale kommer ut på den andre, og en skrue inne i den oppvarmede tønnen gjør skyvingen og blandingen. Det samme begrepet brukes i metallekstrudering, men i plast betyr "ekstruder" nesten alltid en skrueekstruder med en tønne og en roterende skrue.
Hva er forskjellen mellom en ekstruder og en sprøytestøpemaskin?
En ekstruder jobber kontinuerlig og produserer endeløse profiler, filmer, ark eller pellets. En sprøytestøpemaskin fungerer intermitterende: den smelter polymer med en skrue, injiserer smelten i en lukket form, holder trykket, åpner deretter formen og skyter ut delen. Mange prosessorer eier begge typer. Skruesettet til en sprøytestøpemaskin er likt, men vanligvis kortere og designet for frem- og tilbakegående bevegelse, så det kan ikke bare erstattes med en ekstruderskrue.
Hva gjør egentlig skruen inne i en ekstruder?
Skruen har tre oppgaver: bære det faste materialet fremover, smelte det og bygge opp trykk. Det ser ut som en enkel spiral, men dens kanaldybde, flystigning og lengde bestemmer hvor mye varme som genereres av friksjon, hvor godt tilsetningsstoffer blandes og hvor stabil utgangen er. En liten endring i kompresjonsforhold kan endre smeltetemperaturen med flere grader, og derfor anses skruen som hjertet i maskinen.
Hvilke materialer kan bearbeides på en ekstruder?
De fleste termoplaster: PE, PP, PVC, PS, ABS, PA, PET og mange kopolymerer, samt gummiblandinger og visse matpastaprodukter i næringsmiddelindustrien. De begrensende faktorene er smelteflyt, termisk stabilitet og korrosjon av fatet. Materialer som brytes ned nær smeltepunktene, for eksempel PVC, krever skruedesign med lav skjærkraft; materialer med svært høy smelteviskositet, slik som PTFE, krever spesielt utstyr av ramtype i stedet for en vanlig skrue.
Enkelskrue eller tvillingskrue: hva er bedre?
Verken er universelt bedre; de to typene svarer på forskjellige spørsmål. Hvis jobben din er enkel rør- eller filmproduksjon, er en enkeltskrue ekstruder lav kostnad og enkel å betjene. Hvis du trenger å blande pigmenter, fyllstoffer eller resirkulert innhold i polymeren, eller du mater pulver i stedet for pellets, er en dobbeltskrueekstruder mer effektiv. For PVC-pulver velger mange prosessorer rundt om i verden en konisk tvillingskrue fordi den gir skånsom smelting ved høy effekt. Begrepet "bedre" avhenger av oppskriften, produksjonsmålet og produkttoleransene.
Hvor lenge varer ekstruderskruer og fat?
Levetiden varierer fra mindre enn ett år til mer enn fem år, avhengig av materialets abrasive og korrosive innhold, tønnetemperatur, skruhastighet og hvor nøye maskinen vedlikeholdes. Kjøring av glassfiberforsterkede forbindelser med et nitrert fat gir ofte synlig slitasje innen en sesong; en bimetallisk wolframkarbidforing i samme tjeneste kan vare flere ganger lenger. Den smarte metoden er å måle skruediameteren og trommelboringen med jevne mellomrom og bytte ut settet når produksjonen faller eller tykkelsesvariasjoner vises.
Den praktiske definisjonen av en ekstruder er en kontinuerlig smelte- og pumpemaskin, og dens sanne identitet bestemmes av skrue-tønne-paret inne i den.
Å forstå betydningen av ekstruder krever ikke en grad i polymerteknikk, men det krever riktig mental modell. Når du ser maskinen som en kontinuerlig fem-trinns rørledning: mating, smelting, blanding, måling og forming, blir hvert datablad, hver reservedelsliste og hver feilsøkingssamtale mer gjennomsiktig.
Med mer enn tre tiår med erfaring i produksjon av enkeltskruede fat, parallelle tvillinger, koniske tvillinger, planetariske og bimetalliske skruetønnesett, leverer vårt firma både enkeltkomponenter og komplette skruetønneløsninger til plastmaskinbyggere og plastprosessorer. Hvis din nåværende linje lider av økende utgang, ujevn smelting eller rask skrueslitasje, send oss maskinmerket og produktoppskriften, så vil vi anbefale skrue-tønnesettet som passer både maskinen din og budsjettet ditt.
Et skrue- og tønnepar av høy kvalitet er den mest økonomiske ytelsesoppgraderingen en prosessor kan gjøre: den forbedrer utgangsstabilitet, produkttoleranser, energieffektivitet og utskiftingsintervall på samme tid.
Valgt lagervisning


 浙公网安备 33090202000520 号
